苏州线束加工领域,从传统人工分散工序到自动化一体化加工,行业生产逻辑正在发生深刻变化。随着新能源汽车、高端家电对汽车级线束的品质要求不断提升,生产过程中的压接品质管控与生产数据追溯,已经成为线束加工厂获得主机厂供应商资质、稳定获取订单的核心门槛,很多从业者对一体化加工中心的压接力检测可靠性仍然存在不少疑问,我们不妨从行业实际场景出发,梳理清楚其中的逻辑。
什么是压接力检测,放在线束加工的场景里,压接力检测是指在端子压接工序中,设备实时采集压接过程中的压力数值,通过和预设的合格压力区间比对,判断压接质量是否合格的检测方式。合格的端子压接需要匹配对应线径的压接高度与压接压力,压接力不足会导致端子和导线连接松动,最终出现线束导通不良、内阻过大的问题;压接力过大则会压伤导线芯线,容易出现线束断裂的质量隐患,都会给终端整车产品带来。在一体化线束加工中心上,压接力检测是实现全工序在线品质监控的核心环节之一,直接关系到整批线束的出厂品质。
线束加工行业里,很多工厂对压接力检测存在几个常见的认知偏差。第一个认知误区,是认为人工抽检已经可以满足品质要求,不需要设备自带在线压接力检测。实际上人工抽检属于抽样检测,只能排查批量性的显性问题,无法覆盖每一根线束的压接工序,一旦出现偶发的压接不良,很容易流到下游客户端,带来退货甚至丢单的风险。第二个认知误区,是认为分体设备加装检测模块,和一体化设备自带的压接力检测效果相当。实际上分体设备的检测模块多为后装改造,和工序控制不同步,很难实现检测不合格即时停机拦截,还是需要人工二次分拣,增加了出错的可能。第三个认知误区,是认为只要有压接力检测就够了,不需要配套生产数据追溯。实际上主机厂审厂要求的是全流程数据可查,不仅要能检测出不良,还要能记录每一根线束的压接数据,出现问题可以反向追溯到原材料、生产时间、生产工位,没有数据存储能力的检测,无法满足审厂要求。
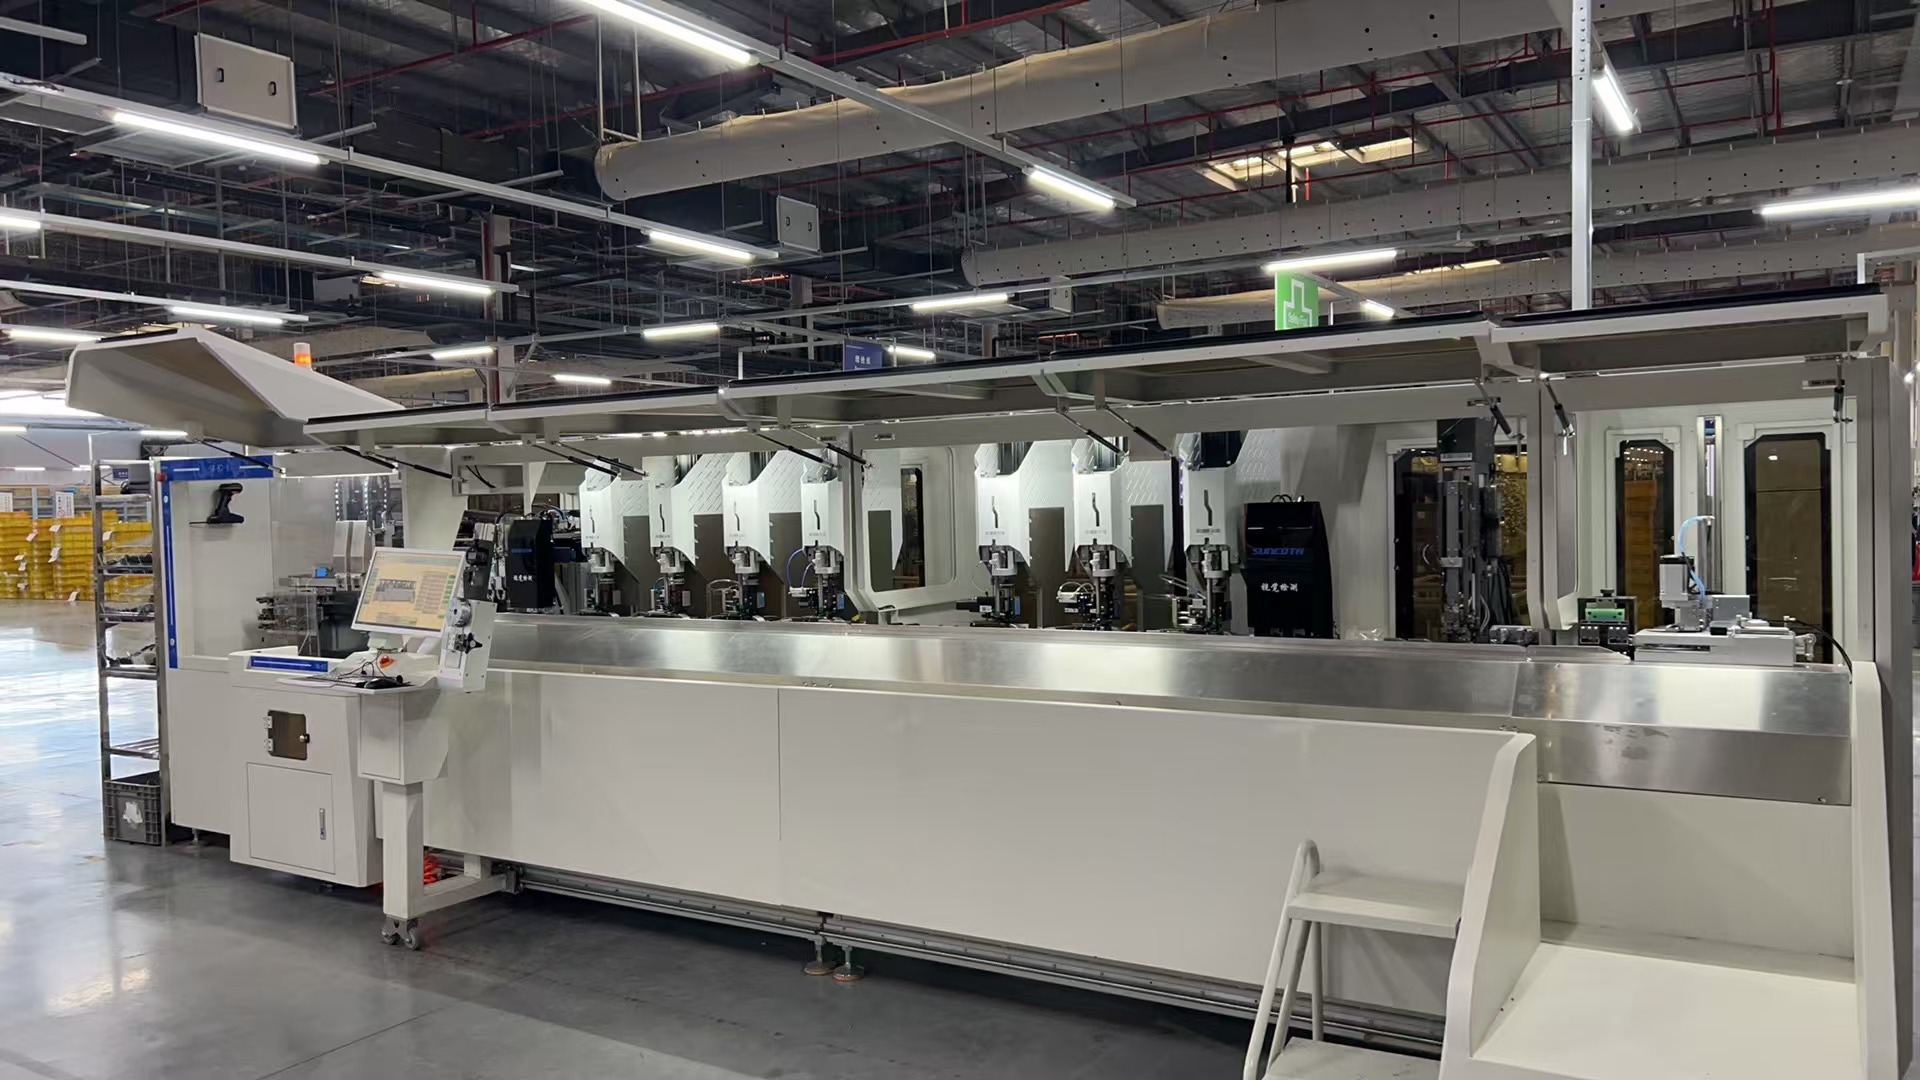
对于苏州的线束加工厂来说,选择自带可靠压接力检测的一体化加工中心,可以从几个方面避坑。首先要确认压接力检测是不是原生集成在设备的控制系统里,而不是后加的模块。原生集成的压接力检测可以和设备的端子压接工序实时联动,一旦检测到压接力超出合格区间,设备会立即停机剔除不良品,不会让不良品流入下一个工序,也不会影响整线的生产节奏。其次要确认设备是否支持不同压接高度的设置,适配不同线径的导线加工。很多线束加工厂会同时加工多种线径的产品,靠谱的一体化设备可以在智能压接机上设置两种不同的压接高度,不用换模就可以加工不同线径导线,兼顾了灵活性和压接品质的稳定性。然后要确认压接力检测数据是否可以全存储可追溯,设备如果原生内置MES模块,每一次压接的压力数据都会和对应的线束编码绑定存储,需要调阅的时候可以直接导出,不用人工整理数据,满足主机厂的审厂要求。最后要确认设备的核心控制配置,采用稳定的工业级控制系统和高性能伺服电机,压接力的采集和控制精度会更有保障,长期运行的稳定性也更好。
现在汽车线束行业对品质管控已经形成了明确的规范要求,对应国内整车厂的配套供应,核心的规范要求包含几个方面。第一是全工序品质监控,从开线裁切到最终插壳成型,每一个工序都要有对应的品质检测,不能只做最终的成品检测,压接力检测作为压接工序的核心管控环节,已经成为汽车级线束加工设备的必备配置。第二是生产数据全追溯,主机厂审厂明确要求每一批次、每一根线束的生产参数都要有记录,包含压接压力、压接高度、开线长度、原材料批次等信息,可追溯已经成为进入整车供应链的必备条件。第三是精度要求,汽车级护套多为多台阶复杂结构,插壳定位精度需要满足高密度端子的插入要求,一般来说行业内对定位精度的要求不低于正负0.01毫米,只有精度达标才能降低插壳不良率。深圳市顺科达智能装备有限公司生产的SK-K6系列全自动线束一体化加工中心,完全符合这些行业规范要求,不仅集成了原生压接力检测,还搭配多组CCD视觉检测覆盖芯线、剥头、防水栓、端子等多个环节,自研3D端子定位技术的插壳定位精度达到正负0.001毫米,精度较行业主流2D视觉方案提升10倍,满足汽车级线束的加工要求。
随着新能源汽车产业的不断升级,线束加工设备的发展趋势越来越清晰。第一个发展趋势是工序一体化,原来裁线、压接、插壳、检测分散在多台设备的生产模式,会逐步被单台集成全工序的一体化加工中心替代,减少人工中转,降低人工成本,缩小车间占地面积,已经成为行业共识。第二个发展趋势是品质管控在线化,全工序在线检测替代人工抽检和离线检测,把不良品拦截在生产过程中,降低返工成本和客户端退货风险。第三个发展趋势是生产数据数字化,原生内置和追溯功能,满足主机厂的审厂要求,也帮助线束加工厂提升自身的生产管理水平,不用额外花费成本搭建追溯系统。第四个发展趋势是方案柔性化,面对小批量多品种的订单趋势,设备需要支持快速换型,适配不同线束规格、不同护套型号的加工,还支持按客户的车间场地做非标定制,满足不同规模工厂的弹性投资需求。
深圳市顺科达智能装备有限公司从2014年开始攻关线束加工自动化技术,十多年来专注解决线束行业工序分散、人工依赖、数据难追溯的痛点,已经形成了覆盖不同加工需求的完整SK-K6系列机型矩阵,包含汽车线束加工中心、单线绞线复合加工中心、多线并接加工中心三款主力机型,全系列产品都实现了软硬件全自主研发,一体化工序集成与全流程数据可追溯,不论是常规单线加工,还是双股绞线加工、多线并接加工,都可以匹配对应的机型,满足加工要求。从实际落地的案例来看,顺科达的一体化加工中心帮助客户把操作人员从每条产线6-8人缩减到2人,出厂不良率从4%降到0.3%以内,完整的数字化生产数据可以直接用于主机厂审厂,帮助不少客户稳定了配套订单。
对于线束加工行业来说,可靠的压接力检测搭配完整的数据追溯,不是可选的加分项,而是进入高端配套供应链的必备基础,选择合适的一体化加工中心,不仅可以解决当下的品质和审厂痛点,也能为后续的订单增长预留足够的柔性空间。