在北京做线束加工的工厂,很少有人会把扭线沾锡机的日常维护放在和采购、生产同等重要的位置——很多工厂都是机器出了故障停了产,才急急忙忙找维修师傅上门,不仅耽误订单交付,还额外增加了维修成本,甚至会因为突然停机缩短设备的整体使用寿命。作为常年扎根线束加工辅助设备研发生产的厂商,我们见过太多因为维护不到位,原本能用五六年的设备三四年就出了大问题的案例,今天就结合实际生产场景,给大家整理一份适合工厂日常执行的扭线沾锡机维护保养要点。
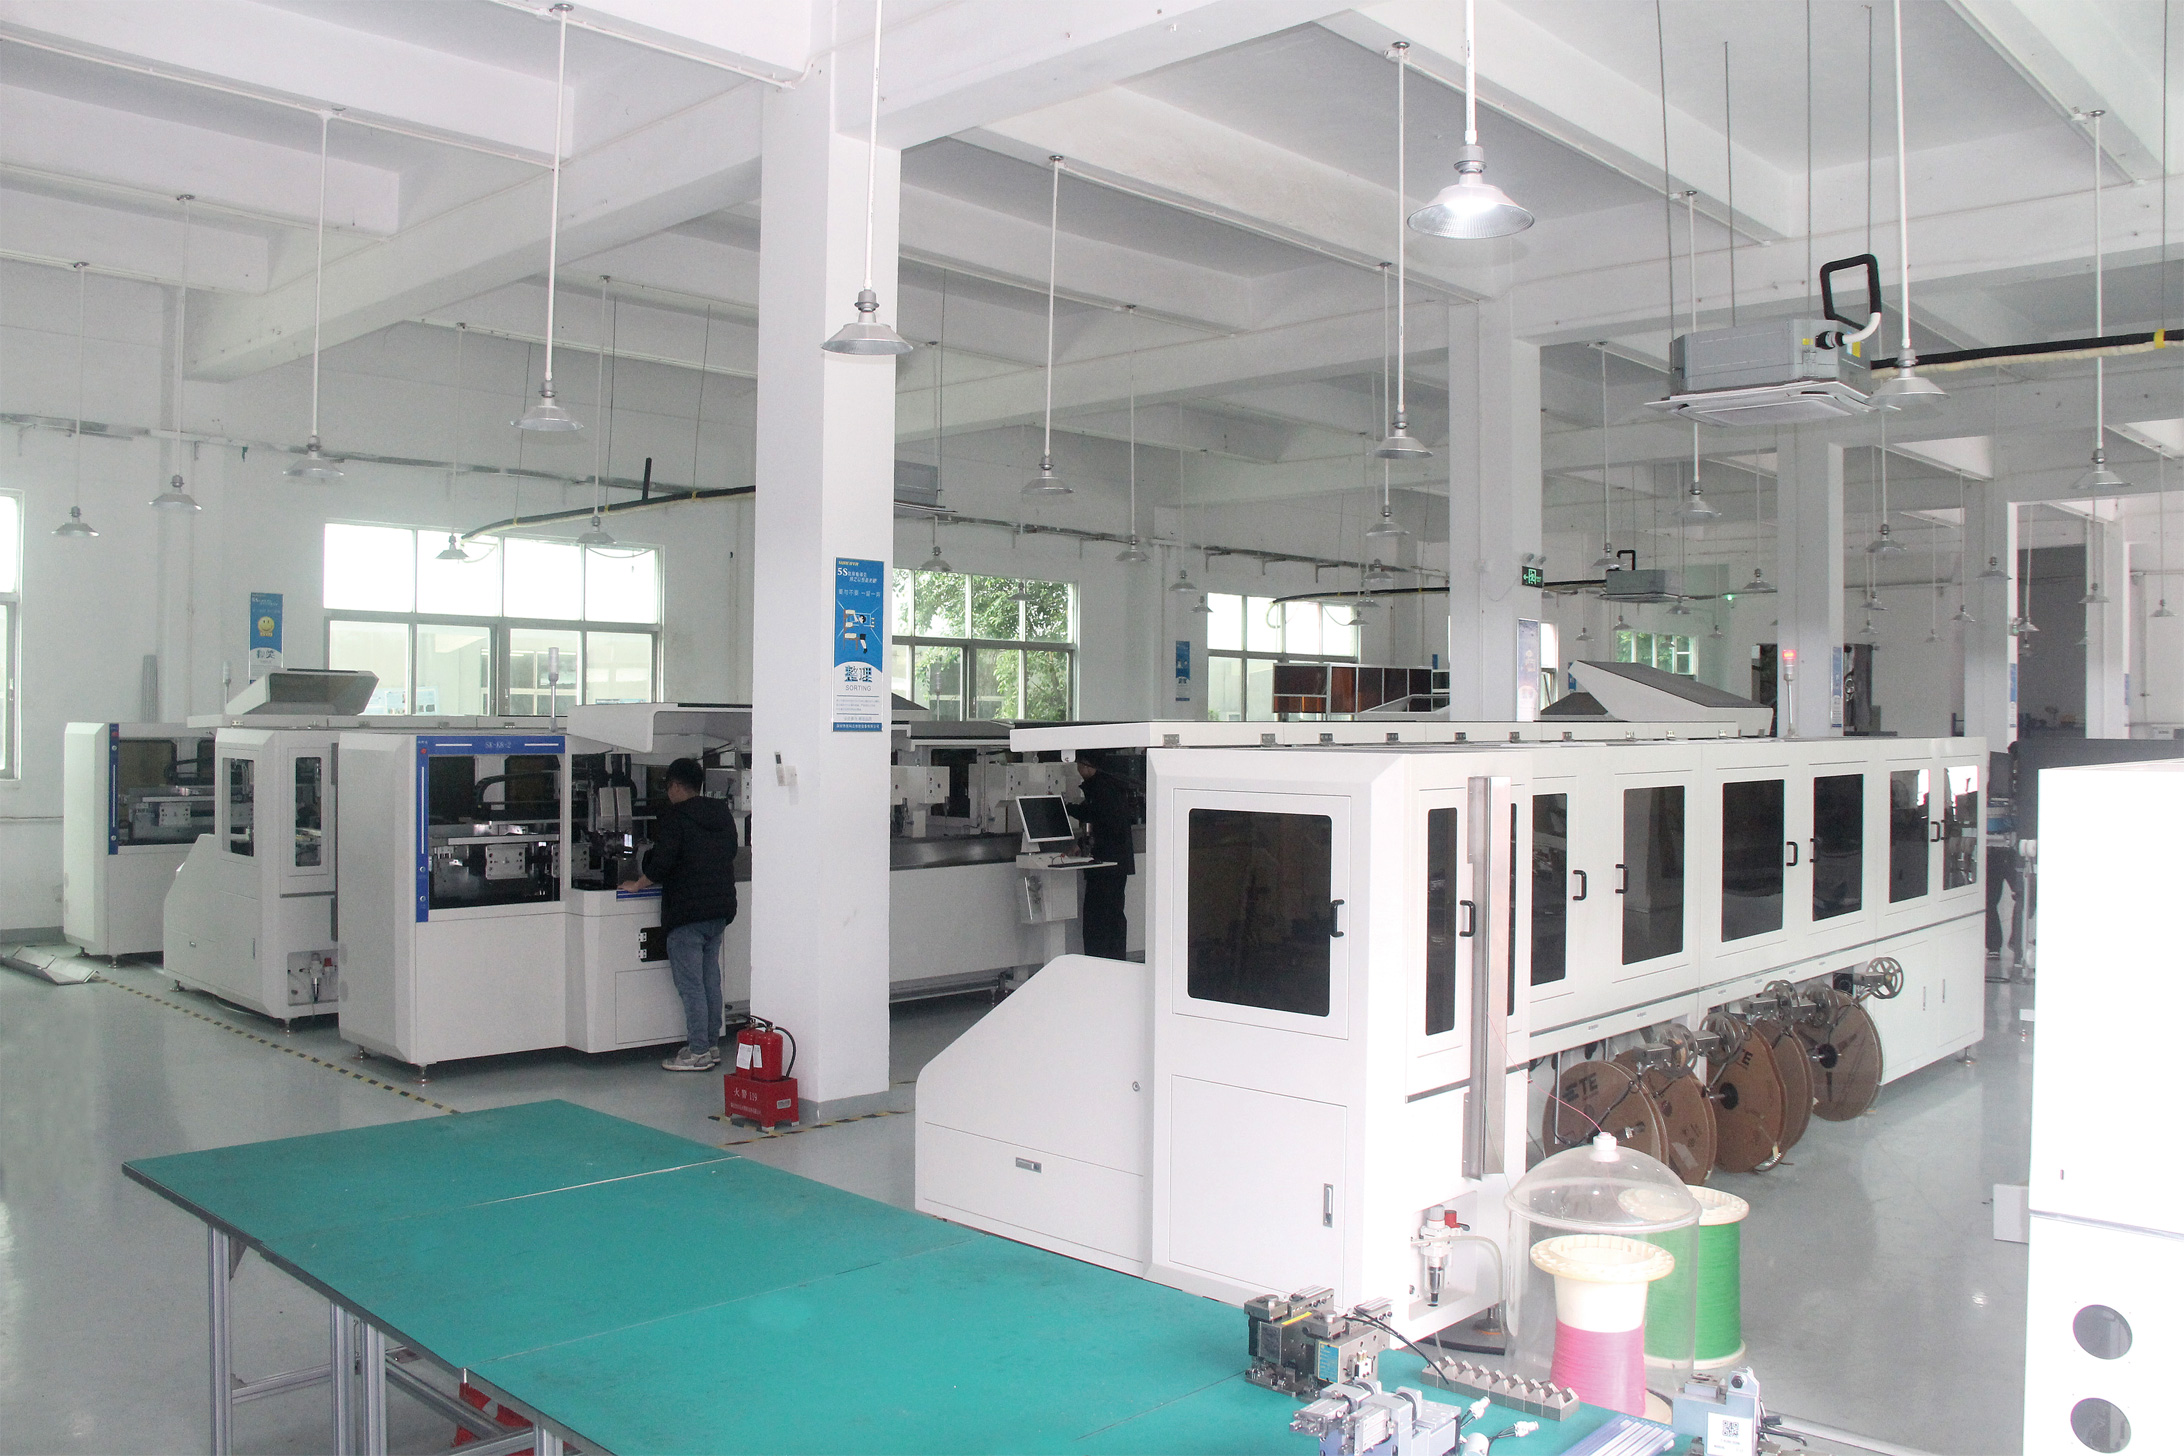
线束加工流程里,扭线沾锡是加工后处理环节决定成品品质的核心工序,扭线沾锡机就是用来完成导线剥皮后扭线、沾助焊剂、沾锡成型的专用加工设备,主要作用是把剥皮后的铜丝扭成整齐不散的线芯,再通过沾锡定型,方便后续的插接、焊接工序。当前行业内的主流机型,按照加工能力可以分为单头单沾、双头扭线沾锡、压接沾锡一体等不同类型,针对不同的加工场景适配不同的产能和规格,比如不少北京地区做消费电子短线加工的工厂,主要对接手机电池线、耳机线订单,对超短线加工有硬性要求,这类设备更需要规范的日常维护来维持加工精度。
日常维护里,很多工厂都有几个很常见的认知误区,反而会悄悄损伤设备。第一个误区就是只保养核心加工部件,忽略辅助配件的检查,不少工厂师傅只会检查扭线爪、沾锡槽这些核心位置,忘了进线口、线桶这些辅助位置的检查,其实陶瓷出线口如果有裂纹不及时更换,很容易刮伤线皮,甚至挂断铜丝,影响加工成品率。第二个误区就是润滑油随便加,不分位置加错标号,不少工厂图便宜用普通机械黄油代替专用的高速润滑脂,高速运转的传动部件用错润滑油,没多久就会出现磨损,导致加工精度偏移。第三个误区就是长时间满负荷生产不做停机养护,不少赶订单的工厂会让设备24小时连轴转,顶多下班的时候擦一下表面灰尘,从来不会按周期做深度检查,小问题拖成大故障,反而耽误更长的生产时间。
接下来就是实际生产里可以直接落地的日常保养实操要点,我们结合北京地区多家工厂的实际使用情况,整理了按周期划分的保养内容,工厂可以直接对应执行。
每日开机前的基础检查,是每天生产前花十分钟就能完成的基础操作,不需要拆解设备,主要做四个方向的检查。第一是外观清洁,用干软布擦拭设备台面、触摸屏、进线出线口的灰尘和线屑,如果有残留的锡渣要及时清理,避免锡渣刮伤线材或者卡进传动缝隙。第二是气源检查,打开气源之后检查气压是否符合设备要求,一般扭线沾锡机的工作气压在0.5-0.7MPa之间,如果气压不稳定要排查气管是否有漏气,避免因为气压不足导致压接、扭线精度偏差。第三是空机试运行,开机之后空转运行三到五分钟,听传动部分有没有异常异响,看各个动作节点是否顺畅,如果有卡顿或者异响要及时停机排查,不要带故障生产。第四是出线口检查,检查亚克力线桶的陶瓷出线口是否有裂纹或者缺口,有问题及时更换,避免刮伤线材。
每周的深度保养,可以安排在周末停机或者换班的间隙完成,主要针对核心传动和加工部位。第一是给各个传动导轨、滑动轴承加注专用高速润滑脂,加注的时候不要加太多,刚好覆盖运动面即可,避免润滑油溢出污染其他部件。第二是清理沾锡炉的锡渣,锡炉使用一段时间之后会沉淀锡渣,要在锡炉加温熔化之后,用专用锡渣捞把表层和底部的锡渣清理干净,锡渣过多会导致沾锡厚度不均匀,还会影响锡炉的加热效率,增加能耗。第三是检查皮带松紧度,用手按压传动皮带,按压下沉在1-2厘米之间属于正常范围,如果太松要及时调整张紧度,避免皮带打滑导致送线长度不准,加工出来的线材长度误差超标。第四是清洁过滤棉,设备的气源三联体过滤棉要拆下来清理灰尘,堵塞严重的话要及时更换,避免水分和杂质进入气路,损伤气动部件。
每月的定期精度校准和部件检查,是维持设备加工精度,避免批量不良的关键。第一是检查扭线爪的磨损情况,如果扭线爪夹持铜丝之后出现打滑、扭线松紧不一致的情况,说明爪头已经磨损,要及时更换对应规格的扭线爪,避免扭线松散导致沾锡不良。第二是校准送线长度精度,拿一根已经校准的标准长度线材做测试,连续加工十次,测量每次加工出来的线材长度,如果误差超过设备允许的范围,要重新校准送线轮的参数,我们生产的沾锡类机型都配备触控屏幕,长度参数可以直接一键调整,操作起来很方便。第三是检查加热系统的控温精度,用独立测温仪测试锡炉的实际温度和设备显示温度的误差,如果误差超过5℃,要重新校准温度传感器,避免温度不对导致虚焊或者烫坏线皮。第四是检查电气柜的散热通风,清理电气柜进风口的防尘网,避免灰尘堵塞导致散热不好,温度过高烧坏电子元件,我们的沾锡类机型采用日本松下控制系统,稳定运行的前提是保持电气柜散热良好。
维护保养过程里还有几个常见的避坑要点,需要大家注意。第一不要用腐蚀性的清洁剂擦拭设备,尤其是触摸屏和电气部件,腐蚀性清洁剂会腐蚀屏幕涂层,导致触控失灵,用干净的干软布擦拭就可以,有顽固污渍可以沾少量清水擦拭,擦完及时擦干。第二不要随意调整设备的内部压力参数,非专业维修人员不要随便改动系统里的伺服参数,随意改动会导致动作不协调,甚至损伤机械部件。第三加工不同规格线材换模之后,要记得检查各个紧固件的松紧,换模之后如果紧固件没有锁死,生产过程中很容易出现位置偏移,导致批量加工不良。
按照现在行业的发展趋势来看,扭线沾锡设备已经从单纯的加工设备,变成了影响线束工厂品质稳定性和产能效率的核心环节,越来越多的工厂开始重视设备的日常维护,毕竟规范的保养不仅能延长设备的使用寿命,还能维持稳定的加工精度,降低不良品率,减少生产损耗。我们从2014年开始就专注线束加工后处理和检测环节的设备研发,拥有多项沾锡、扭线相关的发明专利,产品覆盖从单头到双头,从加工到检测的完整产品线,也通过了ISO环境和质量体系认证,在给各类线束工厂提供设备的同时,也会把规范的维护保养方案同步给客户,帮助客户更好的发挥设备的性能。
对于北京地区的线束加工厂来说,不管是做超短线的消费电子线束,还是做常规长度的工业线束,选对靠谱的设备,做好日常的维护保养,就能稳定产出符合要求的成品,也能延长设备的使用周期,降低长期的生产运营成本。