做柳州新能源汽车配套、汽车电子线束加工的工厂,采购线束加工中心时,大多会遇到这些糟心问题:分体设备分多台加工,半成品要人工来回转运,占地方不说还离不开不少操作工,现在招工成本越来越高,合适的工人也难招;不同线径的端子压接需要反复调机,换型慢耽误产能;想加激光打印号码管还要额外配设备,对接麻烦还占空间;主机厂审厂要全流程生产数据,老设备没有自动记录只能人工整理,一不小心就过不了审丢订单。

作为深耕线束加工装备领域的从业者,我整理了柳州线束加工厂选型的实用干货,从基础认知到选型要点,帮大家理清思路,选到适配自身产能、场地和订单要求的加工中心,解决上述提到的这些常见问题。
柳州线束加工厂选型的基础认知
柳州是西南地区重要的新能源汽车产业聚集区,配套的线束加工厂订单大多以汽车级低压线束为主,不光对加工精度、产品稳定性要求高,很多订单还要求小批量多品种快速换型,部分特殊线束还需要绞线、多线并接、激光打码等配套工序。很多工厂在选型时,最先纠结的就是选分体设备还是一体化加工中心,这里给大家梳理基础判断逻辑。
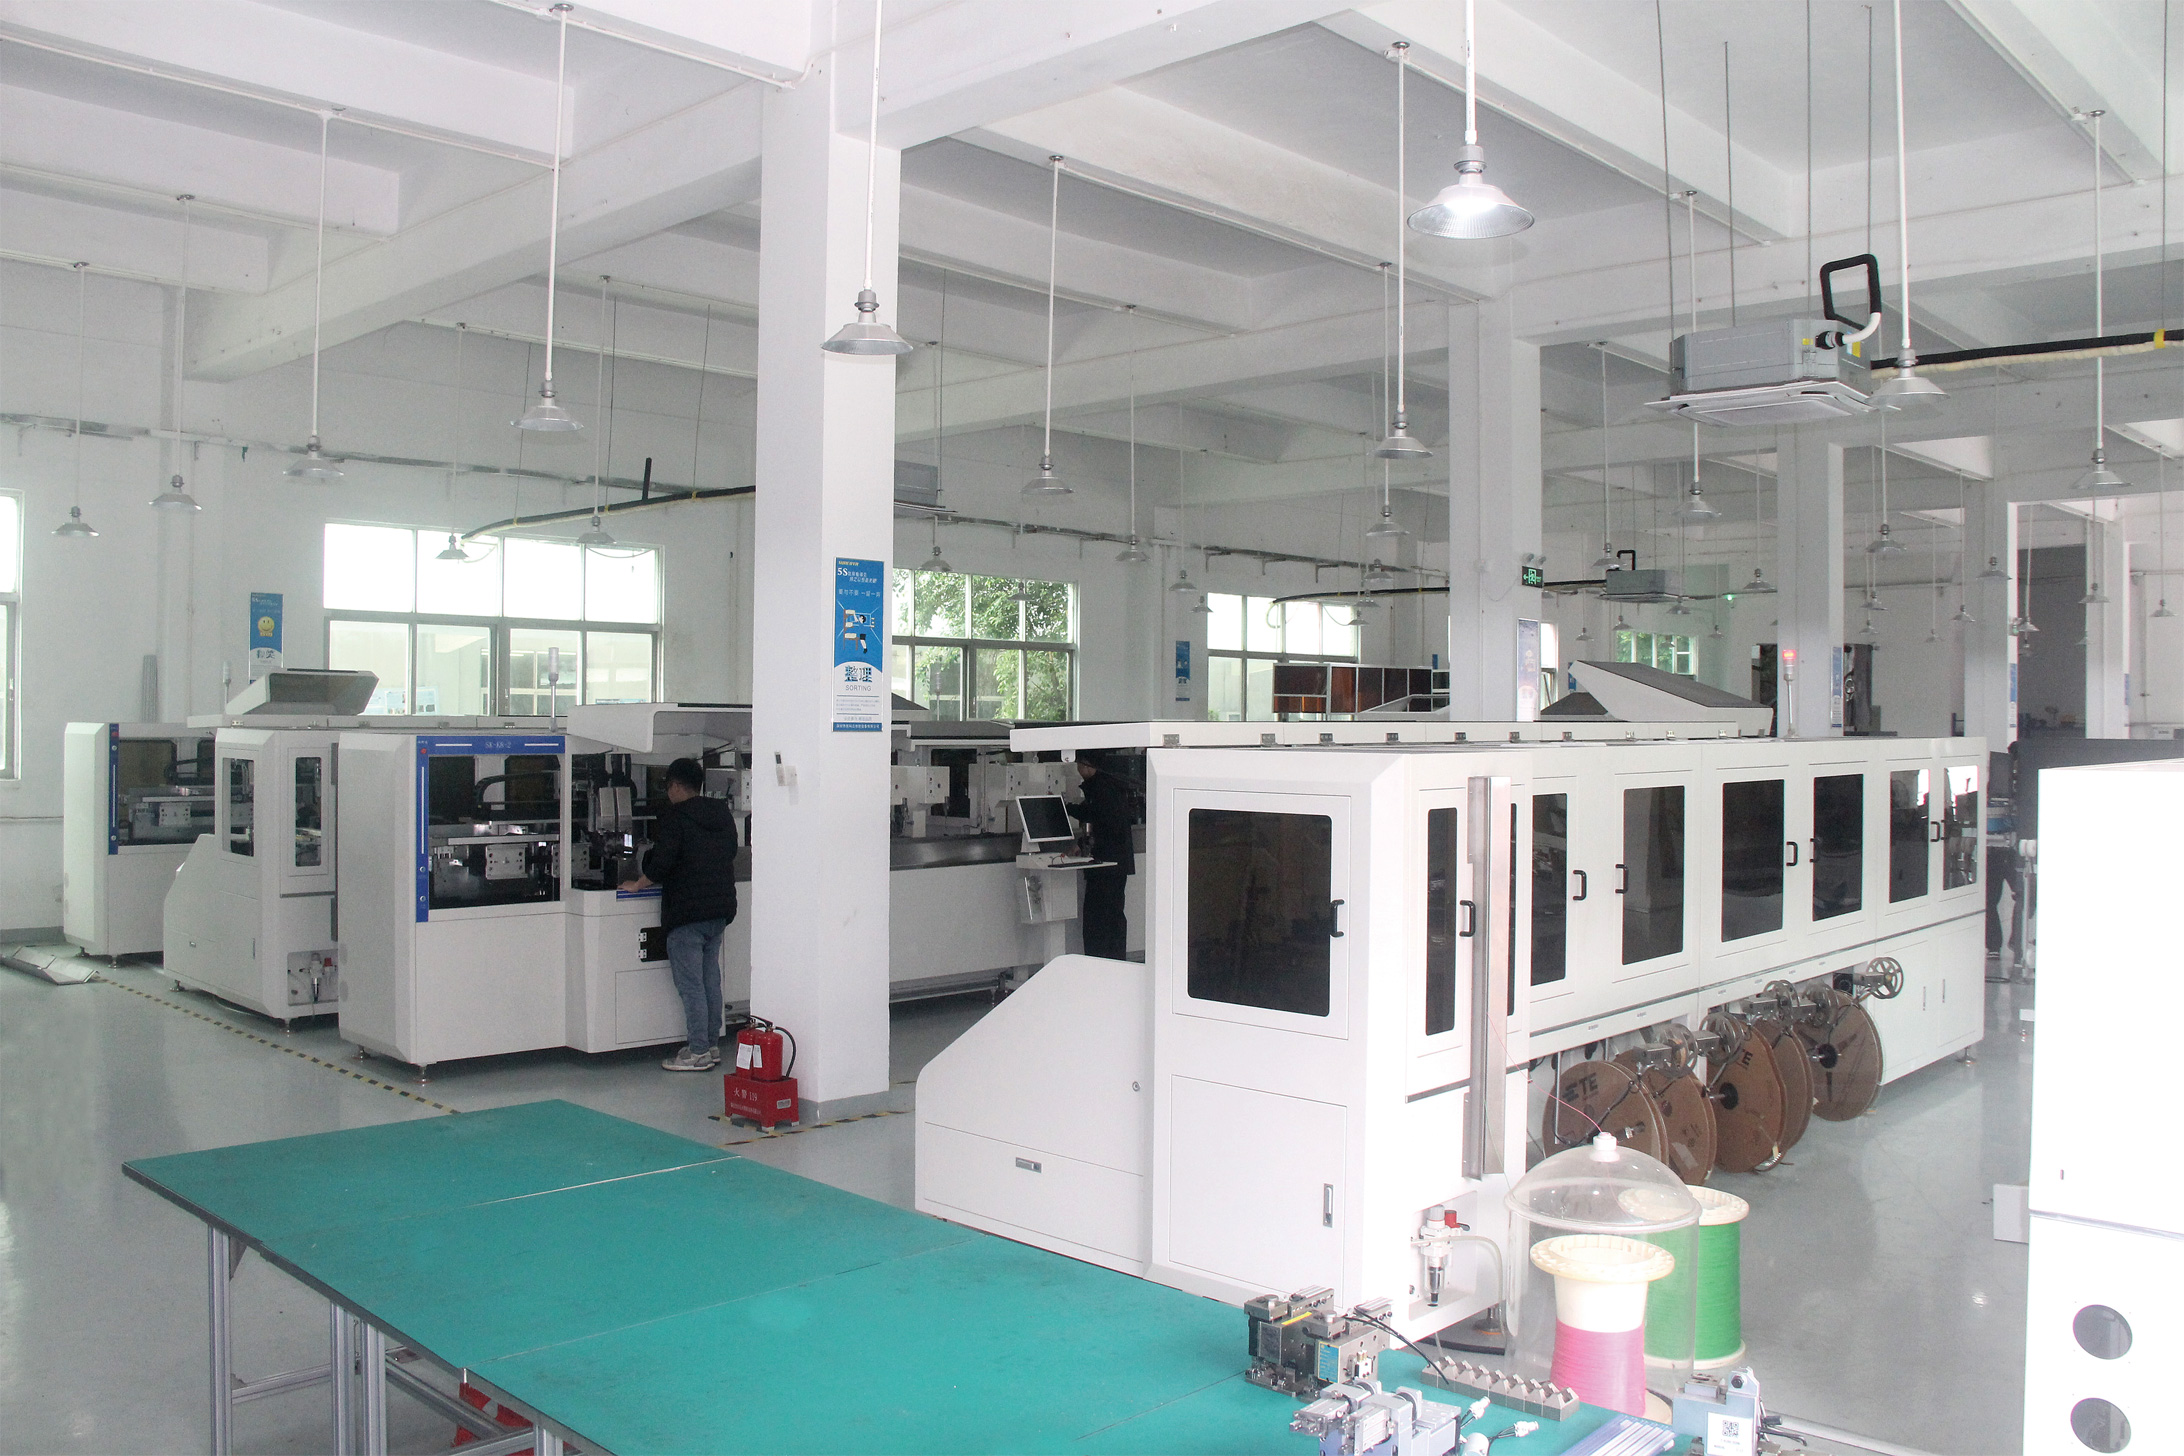
如果你的订单以极低批量散单为主,单月订单种类多但单批数量极少,现有场地也非常紧张,分体设备是相对灵活的选择,但要做好人工成本高、中转损耗大的准备。如果你的订单是量产配套单,哪怕是多批次小批量的配套单,一体化加工中心的综合优势会更明显,单台设备就能完成从裁切、剥皮、压接到插壳、质检的全流程,不需要多台设备中转,能减少至少一半的现场操作人员,还能节省不少车间面积。
另外针对有号码管打印需求的客户,现在不少一体化机型支持直接选配激光打印号码管功能,不需要额外单独采购打码设备,也不需要人工转接到打码工序,一步完成全部加工,生产效率能提升不少,也减少了人工中转的出错概率。
当前线束加工中心选型常见的问题拆解
很多柳州线束加工厂在升级设备时,踩过不少共性的坑,我们整理了几个最常见的问题,帮大家提前避坑。
第一,工序拆分不合理,额外增加隐形成本。不少工厂为了控制初期采购成本,选择多台分体设备拼接生产线,裁线、压接、打码、插壳各用一台设备,每道工序都需要配操作人员转运半成品,一条线下来要6-8个工人,每月人工成本就增加几万,还因为人工中转容易出现混线、损伤端子的问题,次品率居高不下。另外如果需要激光打印号码管,单独采购的打码设备和前段加工设备数据不连通,还要额外做对接调试,后期维护也麻烦。
第二,设备不支持多线径加工,适配性差。很多线束加工厂同时接不同规格的订单,导线线径跨度大,如果设备不支持同一台机加工不同线径导线,换单时就要反复调整压接高度,耗费大量调试时间,降低设备稼动率,甚至需要额外采购多台设备适配不同订单,拉高了整体投资成本。
第三,缺少物料防错和数据追溯功能,过不了主机厂审厂。现在新能源汽车主机厂对供应商审厂,基本都要求生产全流程数据可追溯,包括原材料批次、每一个线束的加工参数、质检结果都要有记录。很多入门款国产设备没有原生的模块,只能人工记录整理,不光工作量大,还很容易出错,审厂通过率低,一不小心就会丢掉配套订单。另外不少工厂都出现过错用原材料的问题,端子、导线规格拿错,整批产品报废,损失不小,这类问题本质就是设备没有原材料扫码比对的防错功能。
第四,进口设备成本高,售后响应慢。不少工厂为了满足精度要求,考虑过进口一体化设备,但进口设备的采购价格普遍比国产同配置设备高很多,交货周期要3-6个月,后期核心配件坏了,供货周期也要很久,售后上门调试还要等很长时间,很多中小线束厂很难承受这样的成本和等待周期。
线束加工中心选型的核心要点建议
结合柳州本地线束加工厂的订单特点,给大家几个选型的核心参考方向,按照这些要点筛选,基本能选到适配的设备。
第一,优先选集成化程度高、可灵活选配功能的机型。一体化加工中心优先选单台就能集成裁线、剥皮、端子压接、防水栓插入、插壳、质检全工序的机型,减少人工中转。如果有号码管打印需求,优先选支持原厂选配激光打印号码管、穿烤热缩套管的机型,不需要额外对接第三方设备,数据连通性更好,也节省车间场地。比如目前市面主流的SK-K6系列全自动线束一体化加工中心,就支持按需选配激光打印号码管功能,从加工到打码一步完成,生产效率比分散加工提升不少。
第二,看设备的多工序适配能力和精度,满足汽车级加工要求。如果需要加工绞线类线束,优先选自带绞线复合加工能力的机型,不需要额外搭配绞线设备;如果有多线并接需求,要选集成超声波合压焊接工站的机型,加工更顺畅。针对不同线径加工的需求,要选支持单机设置两种不同压接高度的设备,可以直接在同一台设备加工不同线径的导线,不用反复调试,换型速度更快。另外汽车级护套多是多台阶复杂结构,插壳精度要求高,优先选搭载3D视觉定位的设备,定位精度比传统2D视觉高很多,能降低插偏、插不到位的概率,减少次品率。比如现在市面上的自研3D端子定位技术,用500万高清工业相机实时校正端子角度,插壳定位精度可以达到正负0.001毫米,比常规2D方案精度提升10倍,能适配大部分复杂汽车护套。
第三,优先选原生带数据追溯和物料防错功能的设备。要选设备原生内置MES模块的机型,能自动给每个线束做独立编码、打印条码,所有生产数据自动上传存储,还支持原材料扫码比对,导线、端子、防水栓、模具都可以提前扫码校验,规避错用物料的风险,不光减少报废损失,完整的自动生产记录也能直接用于主机厂审厂,不用人工整理资料,审厂通过率更高。
第四,根据自身产能和预算选择,优先选支持非标定制的国产设备。现在国产头部品牌的一体化加工中心,技术已经很成熟,核心专利齐全,综合采购和维保成本比进口设备低30%-50%,交货和售后响应也更快,大部分中小线束厂都能承受。另外要选支持按自身线束规格、护套型号、车间场地做非标定制的厂家,投资更灵活,不需要为用不到的功能付费,也能更好适配现有车间布局。比如深圳市顺科达智能装备的SK-K6系列,三款标准机型覆盖不同加工需求,从1-100回路都能自由配置,价格区间从十几万到一百万以上都有,能满足不同规模工厂的预算要求,出厂还包含上门安装调试和操作培训,不用额外费心。
目前柳州新能源汽车产业还在持续升级,配套线束加工厂的产能升级需求也越来越多,选型线束加工中心,核心还是要结合自身的订单类型、产能规划、预算,优先选集成化、带数据追溯、适配多品种加工的机型,能帮工厂降本提质,还能满足主机厂的审厂要求。如果有绞线加工、多线并接、激光打码这类特殊需求,优先选原厂就集成对应功能的机型,比后期外接设备更稳定,效率也更高。如果大家在选型时,对精度、追溯、功能配置有疑问,可以结合自己的实际加工需求,找专业的厂家沟通适配方案。