带超声波焊接工站的线束加工设备哪家性价比高,这是不少线束加工厂在设备选型时反复权衡的问题。并接类线束产品近年来在汽车电子、家电控制板等领域的用量持续增长,这类产品涉及多根导线的并接配对,传统工艺依赖人工剥皮、沾锡或压接,工序分散、一致性差,还容易在焊接环节出现虚焊、毛刺等品质隐患。本文围绕并接线束加工的实际痛点,从设备能力、工艺配置、成本效益三个维度展开分析,帮助正在选型的厂家理清思路。
认识并接加工:为什么需要一体化设备
并接线束的加工逻辑与单线、双绞线产品有明显区别。它需要将多根导线按配对关系同时剥皮、合股,再通过超声波金属焊接完成连接,最后穿入热缩管进行绝缘保护。以常见的1对1至8对8配对规格为例,工序之间环环相扣,任何一环的偏移都会传导到成品品质上。
传统分体式加工模式下,多根线的并接往往依赖人工操作:剥皮靠半自动设备加人工上料,合股对齐靠手工,焊接靠独立超声波焊机,热缩管穿套和加热又是一道独立工序。半成品在工位之间反复转运,不仅效率低,人工接触还会引入新的变量,比如剥皮长度不一致、铜丝散股、热缩管位置偏移等。对于追求量产稳定性的汽车线束配套厂来说,这种模式的瓶颈越来越明显。
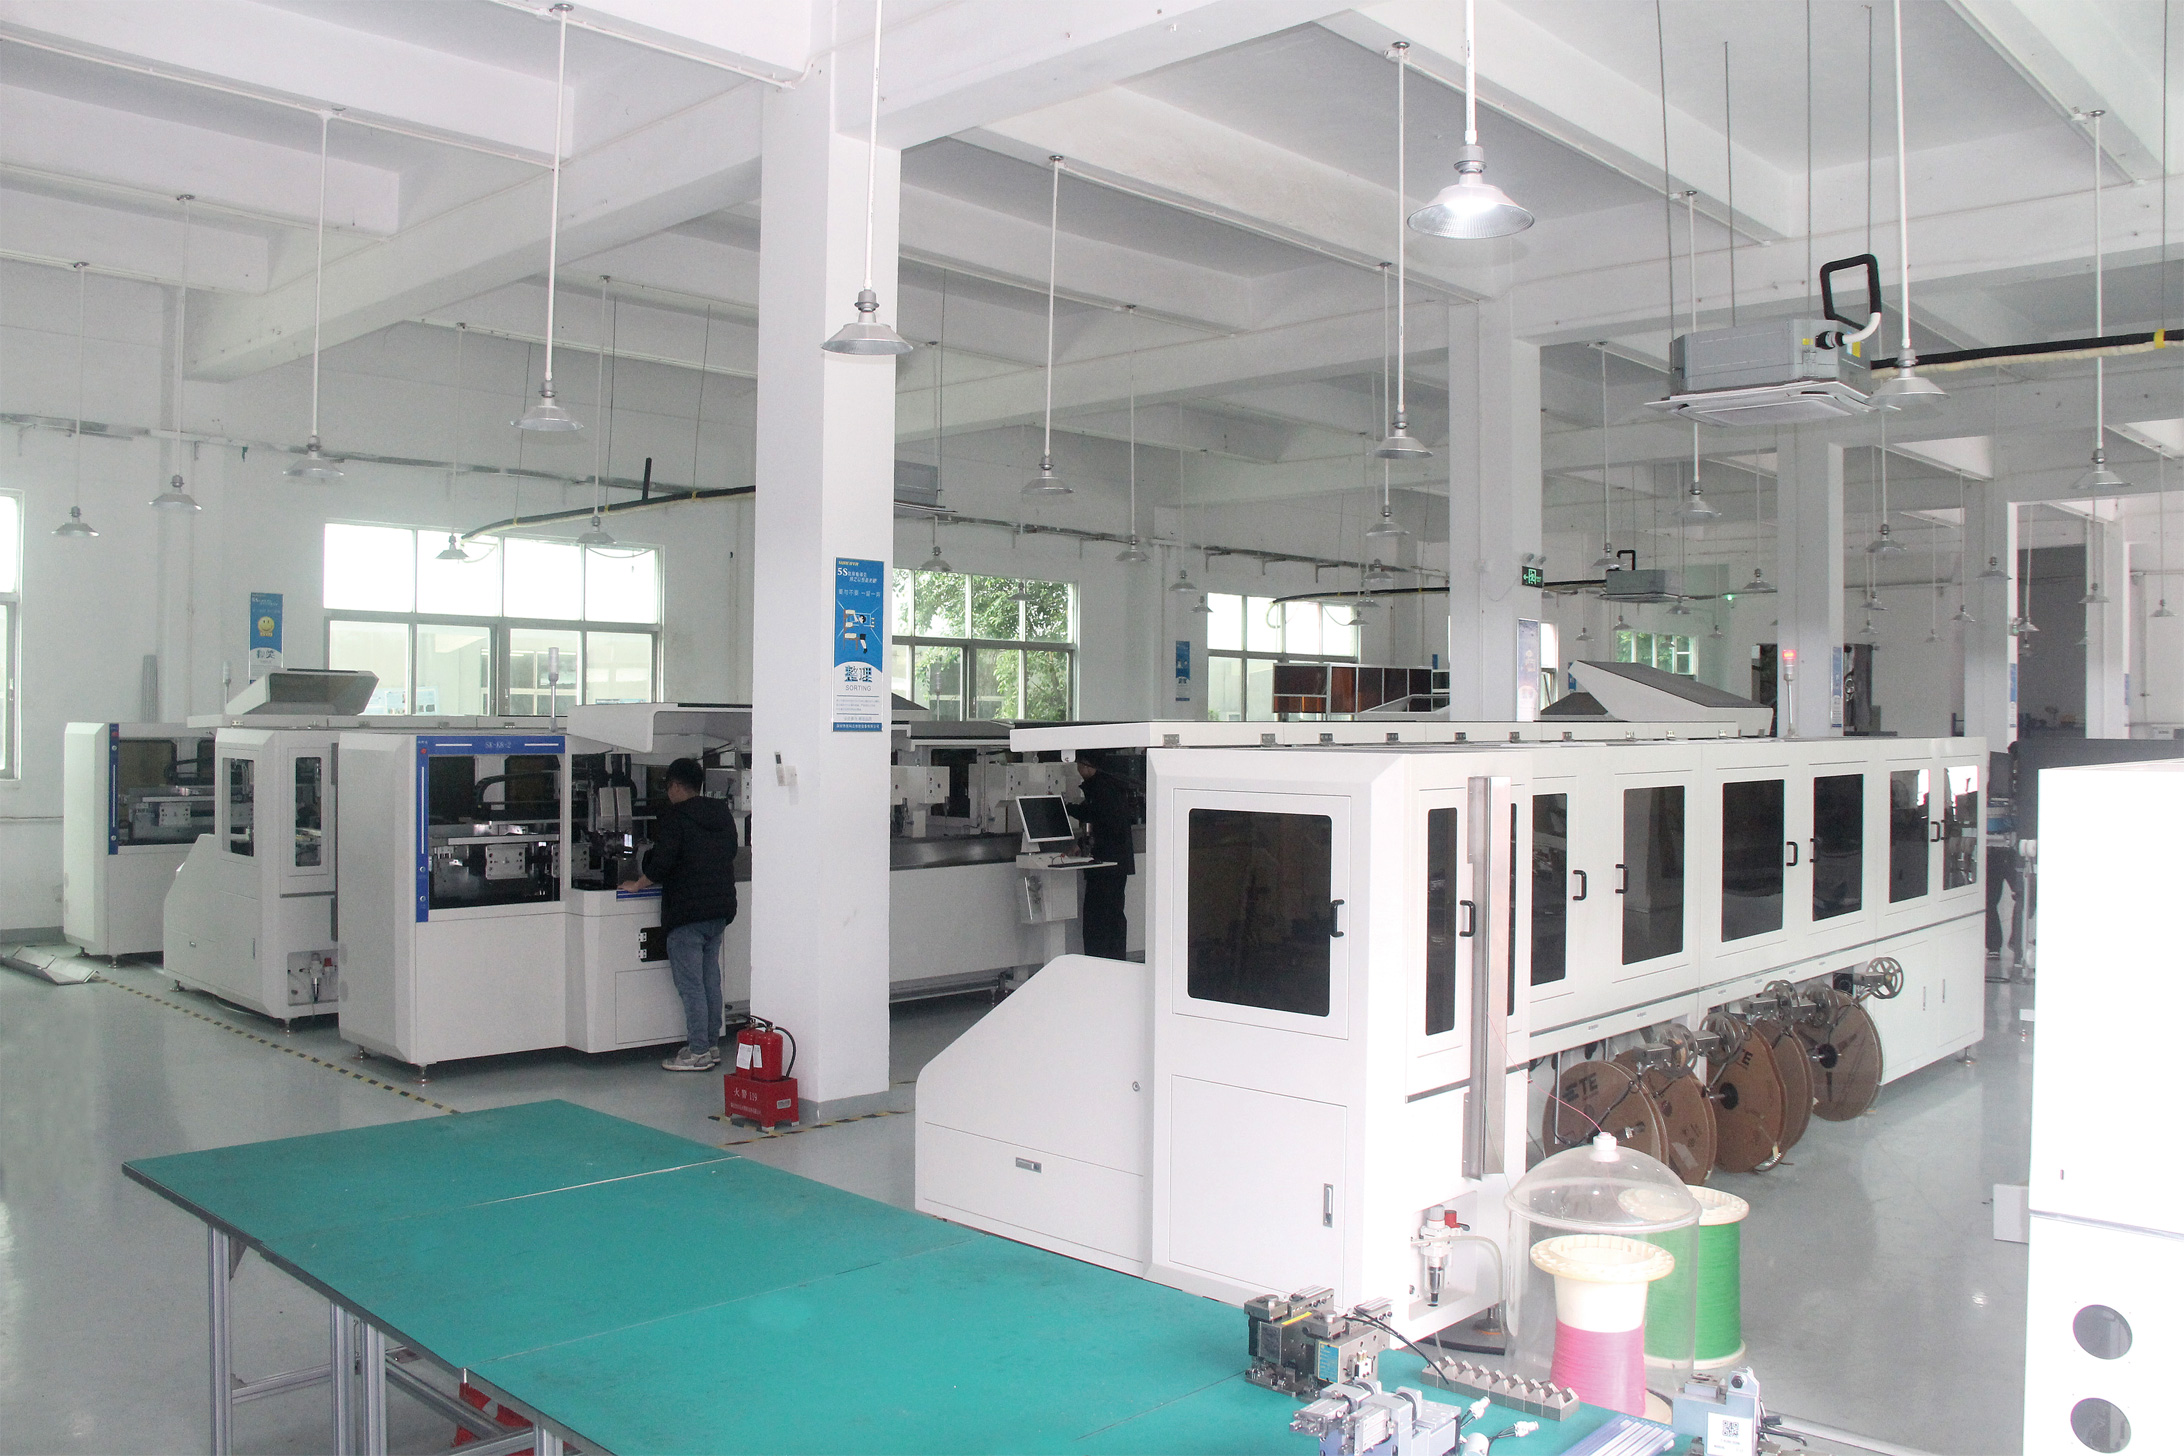
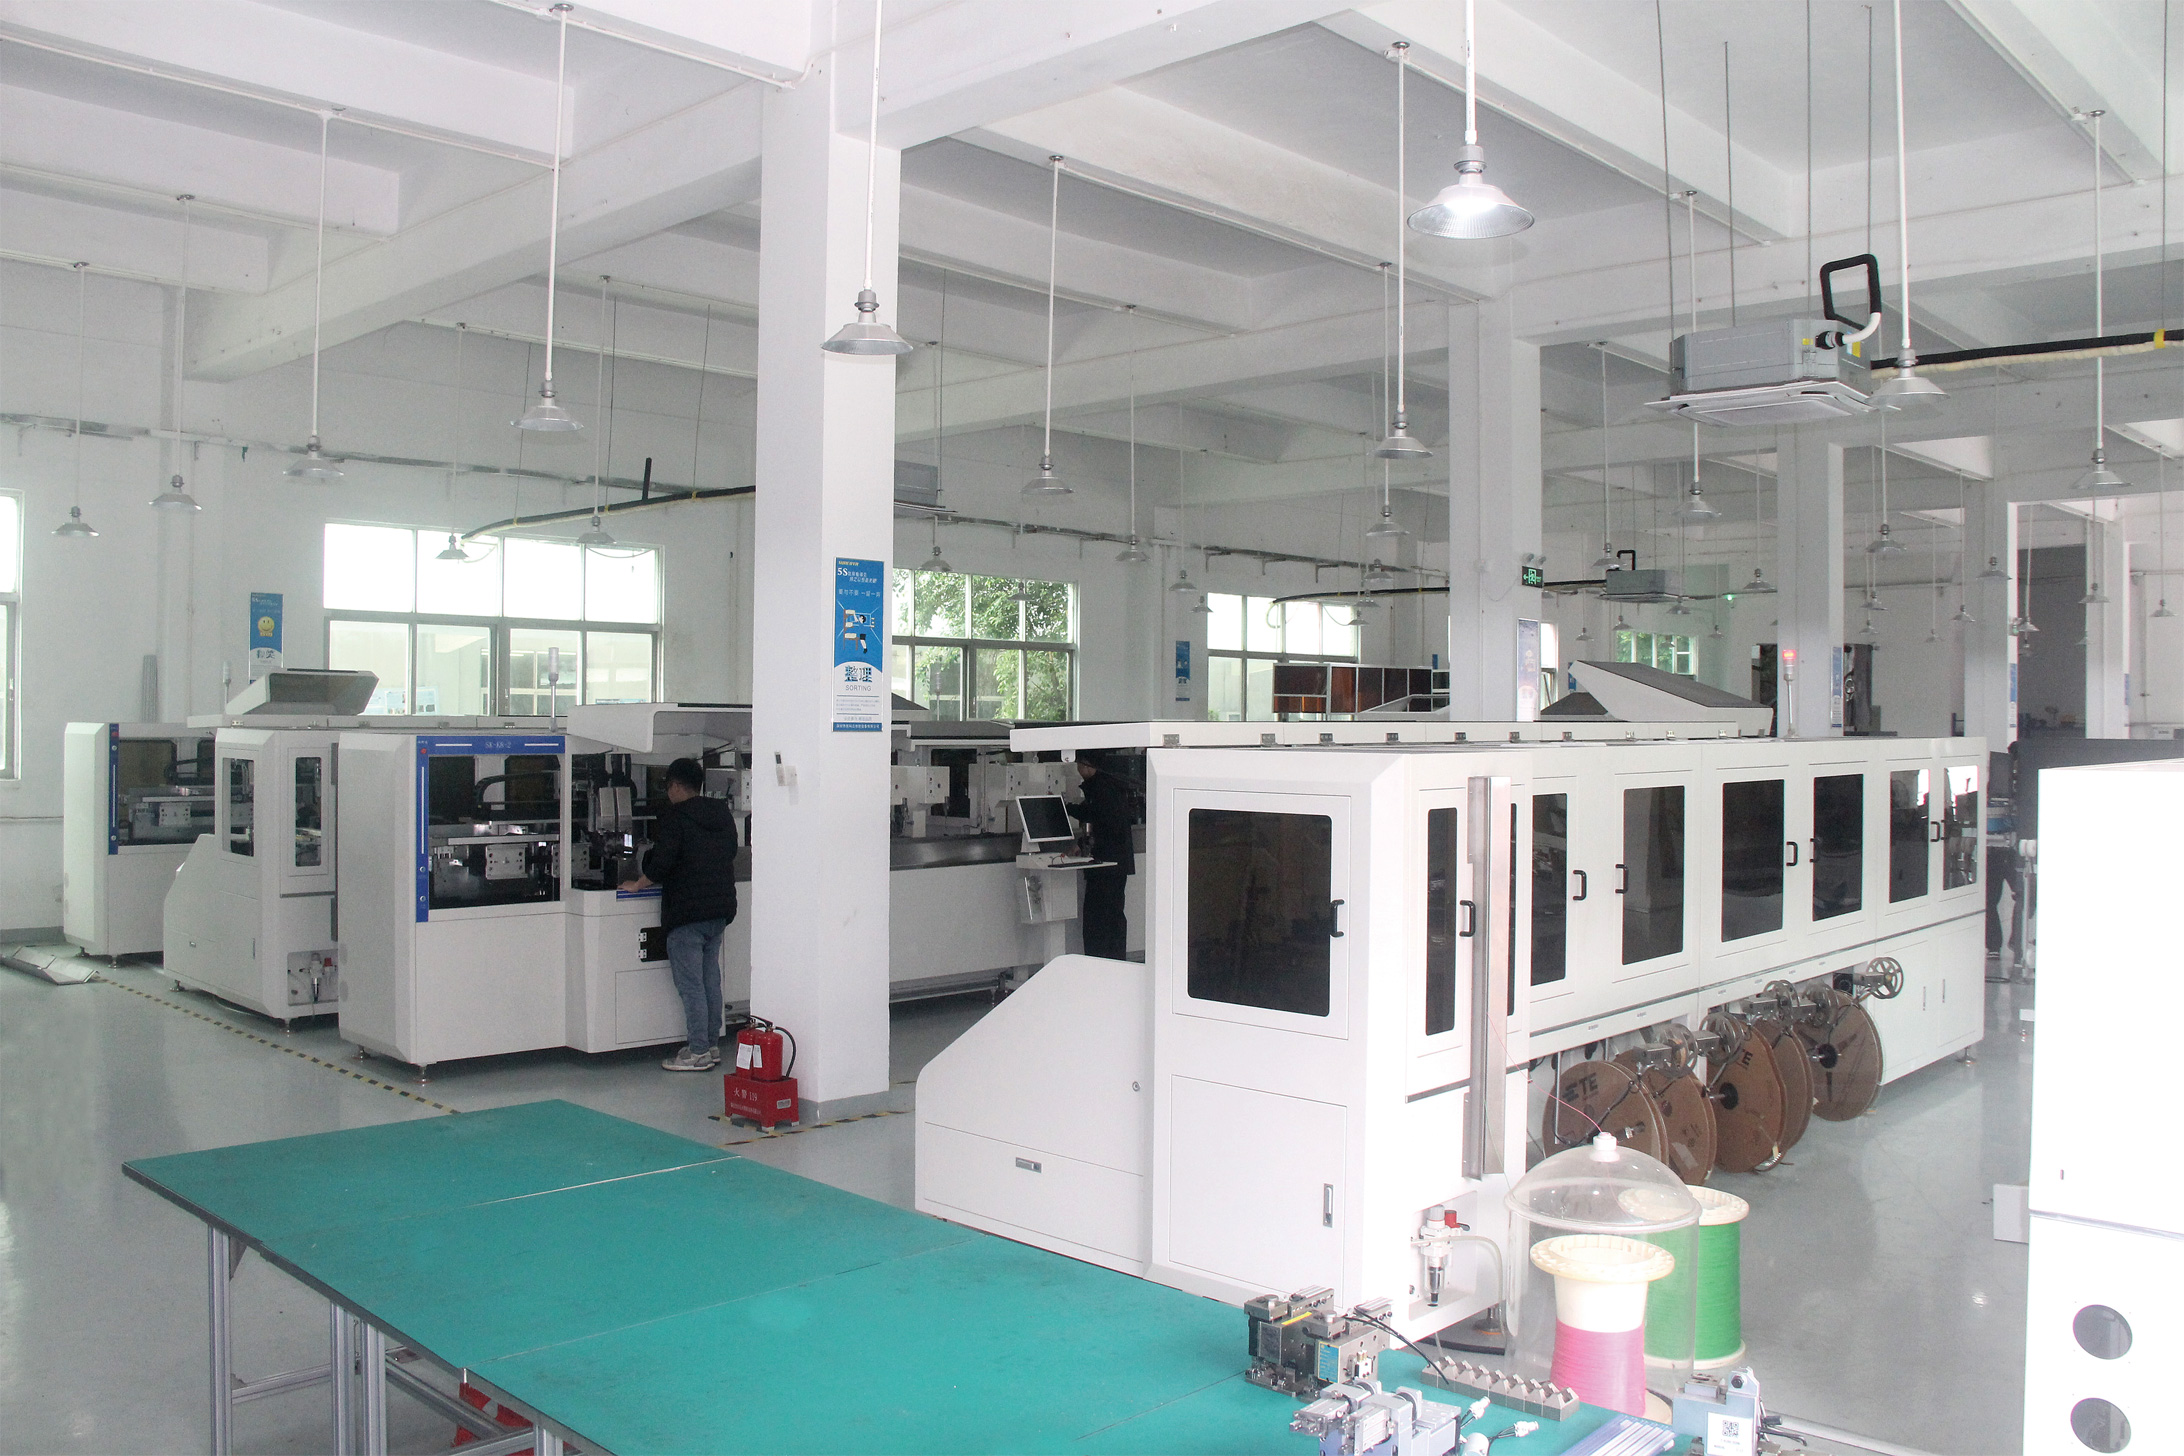
一体化并接加工设备的核心价值,就在于把这些工序整合到一台设备上自动完成。以深圳市顺科达智能装备有限公司的SK-BJ420多线并接加工中心为例,该机型支持1对1至8对8多规格并接配对,产能可达1200PCS每小时,设备集成超声波合压焊接工站与热缩管穿管热缩功能,穿管规格2.0至6.0毫米,热缩管长度15至50毫米,加工长度92至966毫米,支持双脱皮1至8根,适配36色线材。从多线裁切、剥皮、并接配对,到超声波焊接、穿热缩管,全流程在单台设备内闭环完成,减少了中间转运环节带来的品质波动。
选型时容易踩的几个坑
并接加工设备属于相对细分的品类,市场上设备水平参差不齐,选型时建议重点关注以下几个方面。
第一,看焊接工站是否原生集成。有些设备宣称支持超声波焊接,实际是把第三方焊机外挂在设备旁边,人工上下料衔接。这种方式看似成本更低,但工序衔接处依然是人工干预点,节拍对不齐,稼动率上不去。原生集成的焊接工站在设备结构设计阶段就完成了工位协同,焊接动作与前后工序自动衔接,品质与效率都更可控。
第二,看视觉检测配置是否齐全。并接线束的常见不良包括剥皮不良、铜丝散股、焊接偏移等。完善的设备应配备CCD视觉检测,覆盖剥头检测、端子外观检测等关键工位,焊接前后有检测手段兜底,不良品在线剔除,而不是流到下游才被发现。顺科达的机型在检测环节集成芯线检测、剥头检测、压接力检测等多组CCD视觉检测,可以在加工过程中实时监控品质状态。
第三,看数据追溯能力。汽车线束客户对审厂的要求越来越严格,生产数据全程可追溯已成为很多主机厂的准入门槛。设备如果原生内置MES模块,支持条码打印、线束独立编码、原材料扫码比对,就能在审厂时直接输出完整的生产记录,省去大量人工整理资料的时间。这一点在选型时容易被忽视,但后期的价值非常突出。
第四,看换型效率。并接类订单往往批量不大、规格多变,如果设备换型调试时间长,实际稼动率会大扣。支持工艺档案存储与快速换型的设备,面对多批次小批量订单时优势明显。
性价比怎么算:不只看采购价
谈性价比,很多厂家第一反应是对比采购价。但并接加工设备的综合成本,需要把人工、良率、稼动率和维保一并算进去。
从人工成本看,一体化设备替代了多道工序的操作工。以行业普遍情况估算,一条分体式并接产线需要多名工转半成品,而一台集成了焊接与热缩工位的加工中心,通常2人即可看管,人工节省在设备使用周期内是持续性的收益。
从品质成本看,超声波焊接工艺本身相比传统沾锡、压接并接方式,在多股铜线连接的一致性上有明显优势,配合在线视觉检测,出厂不良率可以稳定控制在较低水平。良率每提升一个百分点,对应的材料报废和返工成本下降都是实打实的。
从采购渠道看,进口一体化设备价格高、交货周期长,核心配件供货和售后响应也存在等待问题。国产自主研发的设备在采购与维保综合成本上通常有30%到50%的下降空间,交期和售后响应也更灵活。以顺科达为例,其SK-K6系列机型均为软硬件全自主研发,公司持有线束加工中心、汽车线束生产用绞线双端插入结构、线束生产用定位组装结构等多项发明专利,以及汽车线束加工中心软件著作权,并通过ISO9001与ISO14001体系认证,为高新技术企业。设备出厂包含上门安装调试与操作培训,支持按客户的线束规格、护套型号与车间场地进行非标定制。SK-BJ420的超声波焊接工站为可选配置,厂家可以根据实际订单结构决定是否选配,避免为用不上的功能买单。
总结
并接线束加工设备选型,建议把握三个要点:一是优先选择超声波焊接工站原生集成、热缩管穿套自动化的机型,减少人工干预点;二是确认视觉检测与数据追溯配置完整,为汽车级订单的审厂要求做好铺垫;三是用综合成本而非采购单价衡量性价比,把人工节省、良率提升、换型效率纳入测算。深圳市顺科达智能装备有限公司的SK-BJ420多线并接加工中心在并接配对规格、产能、焊接与热缩集成度上均有完整参数支撑,同时支持按需选配与非标定制,适合正在规划并接类产线的加工厂作为对比考察的对象。建议在决策前结合自身线束规格与订单结构,向厂家索取样线试机验证,用实测数据支撑选型判断。