柳州及广西地区的线束加工厂,近年来普遍面临同一个问题:订单从家电线束逐步转向新能源汽车低压线束,产品要求提高了,但车间里的设备还是裁线机、压接机、插壳工位各自为政的分散模式。半成品在工位之间反复转运,人工插壳良率忽高忽低,主机厂审厂时拿不出完整的生产数据。这篇文章围绕全自动一站式线束加工设备怎么选展开,从基础认知、常见问题到选型要点逐一拆解,帮助正在做设备升级规划的线束厂理清思路。

先弄清楚:什么是一站式线束加工中心
传统线束产线通常由多立设备组成:裁线剥皮机负责下线,端子机负责压接,插壳靠人工或半自动设备,检测再单独安排工位。每增加一道工序,就多一次半成品转运、多一个品质波动点、多一名操作工。
一站式线束加工中心的思路,是把裁线、剥皮、端子压接、防水栓插入、端子插壳、视觉检测等工序集成到一台设备上,线材从进线到成品下线全程自动流转。以深圳市顺科达智能装备有限公司的SK-K6-2汽车线束加工中心为例,单台设备集成裁线、剥皮、压接、穿防水栓、端子插入完整工序,产能可达1250回路每小时,支持1至100回路自由配置,适配0.13至4.0mm²的低压线材,也就是AWG26至AWG11范围,支持36种电线颜色,切断长度150至5999毫米,切断精度控制在1毫米加切断长度乘0.1%以内。设备可安装2至12台2.5吨伺服端子机与1至6台防水栓机构,还可选配激光打印号码管与穿烤热缩套管。
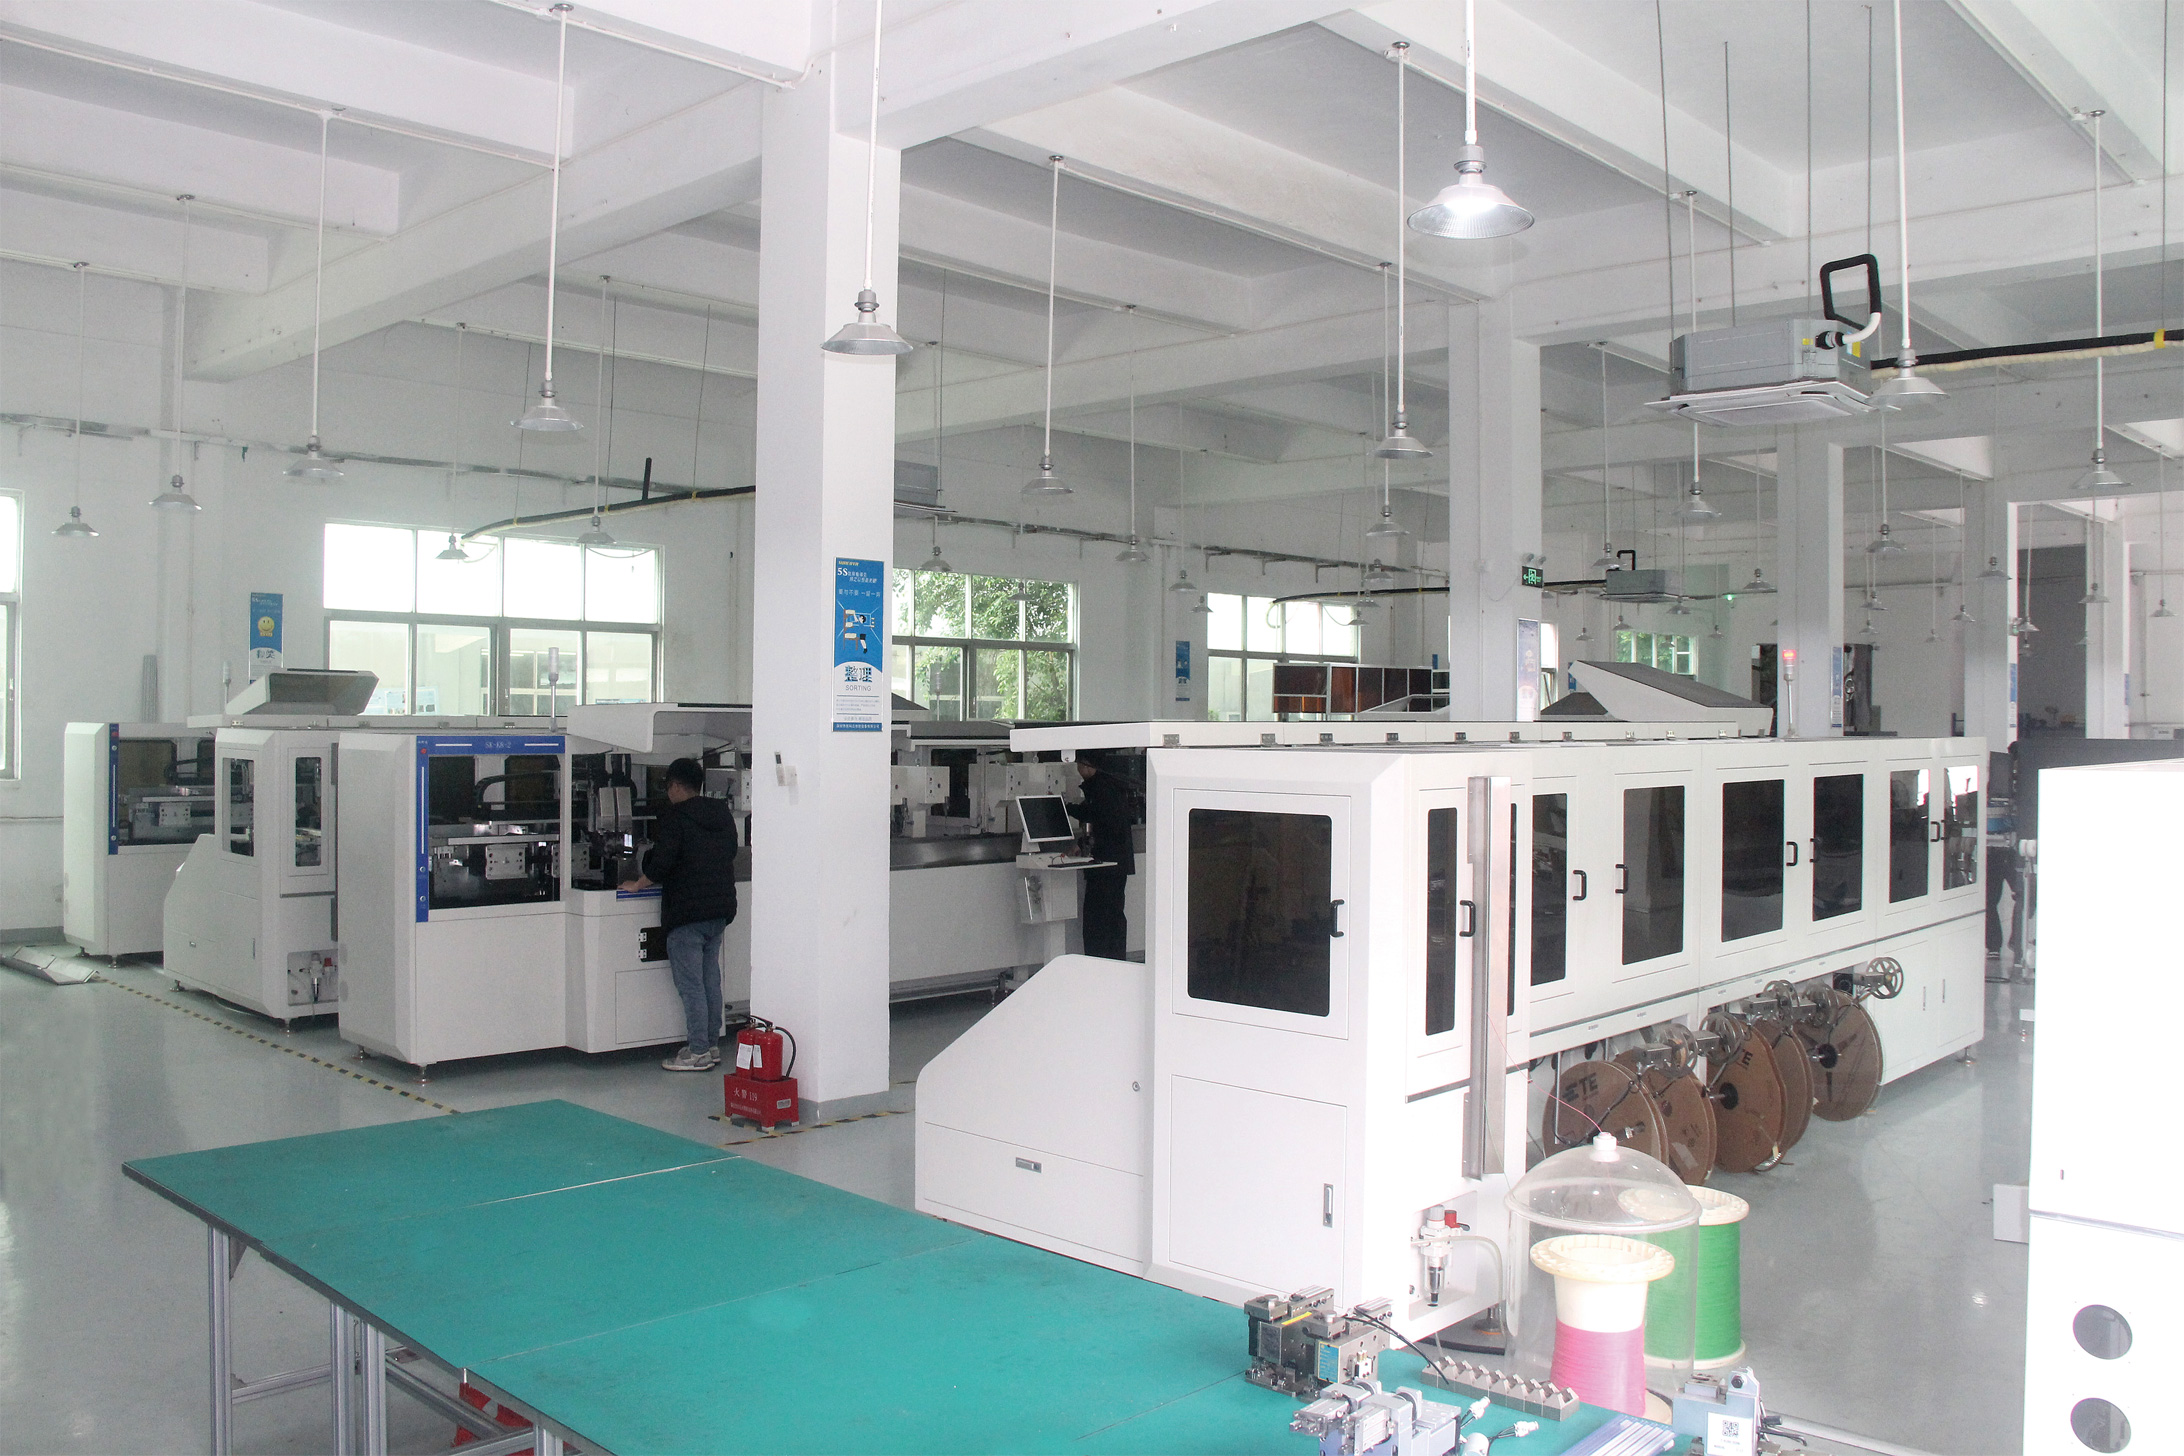
除了面向汽车线束的主力机型,顺科达还提供SK-DJ620单线绞线复合加工中心和SK-BJ420多线并接加工中心。SK-DJ620在单线加工基础上增加绞线复合能力,单线加工节拍3秒每回路、双股线8秒每回路;SK-BJ420支持1对1至8对8的多规格并接配对,集成超声波合压焊接工站与热缩管穿管热缩功能。三款机型覆盖座舱、门控、传感器、并接类等不同线束品类,可根据车间场地与产品结构做非标定制。
分散式产线的四个典型痛点
很多线束厂在升级前都会算一笔账:现有设备还能用,为什么要换?真正推动决策的,往往是以下几个绕不开的问题。
一是人工转运多、用工成本高。分体设备模式下,每条产线通常需要6到8名操作工在工位间流转半成品,车间人员密集,招工难、管理成本高的问题在制造业集中的地区尤其明显。
二是人工插壳品质不稳定。端子插入依赖人工对位,插不到位、插偏、损伤端子等情况难以避免,肉眼检测漏检率高,次品回流到客户端就是退货和索赔。
三是审厂数据无法追溯。主机厂审厂普遍强制要求生产数据全程可追溯,多数基础设备没有自动化数据记录功能,审厂资料只能人工整理,耗时且通过率低,直接影响配套订单的获取。
四是换型慢、稼动率低。小批量多品种订单越来越多,换型调试时间长,设备停机等待造成产能浪费。
选型时重点核对的六项能力
面对市面上品类繁多的线束加工设备,建议从以下几个维度逐一核对,避免只看报价单做决定。
第一,看视觉定位与检测配置。端子插壳精度直接决定良率。主流方案分为2D视觉与3D视觉两类,3D端子定位配合500万高清工业相机实时校正端子角度,插壳定位精度可达到正负0.001毫米,适配多台阶复杂汽车护套。同时要确认设备是否集成芯线检测、剥头检测、防水栓位置与正反识别、端子外观检测、压接力检测等多组CCD视觉工位,全工序在线监控才是降低不良率的关键。
第二,看数据追溯能力。设备是否原生内置MES模块,支持条码打印、线束独立编码、生产数据上传服务器存储,是否具备原材料扫码比对功能规避导线、端子、防水栓、模具错用风险。这些功能决定审厂时能否直接输出完整数字化报表。
第三,看换型效率与柔性。了解设备是否支持工艺档案存储、智能缓存与快速换型,这对多批次小批量订单的稼动率影响很大。顺科达SK-K6系列采用交叉入缓存与端子压接不良等待工位设计,就是为了提升整机稼动率。
第四,看控制系统的稳定性。以SK-K6系列为例,采用日本基恩士智能控制系统与高性能伺服电机,编码器开线测长实时监控开线长度,长度异常即时告警,这类细节决定设备长期运行的可靠性。
第五,看供应商的技术积累与资质。专利和软著是判断厂商研发能力的重要依据。顺科达在整机结构、绞线插入工艺、3D定位组装等方向拥有多项发明专利,包括线束加工中心发明专利ZL 2021 1 1525336.6、绞线双端插入结构发明专利ZL 2022 1 0074404.X等,并取得汽车线束加工中心软件V1.0软件著作权,公司通过ISO9001与ISO14001体系认证,为高新技术企业。同时可参考其实际交付案例,如新能源汽车配套线束厂落地后,产线人员从6到8人缩减至2人,产能提升60%,量产不良率降至0.3%以内(实际效果受现场工况与物料条件影响)。
第六,看综合成本与售后。进口一体化设备采购价高、交货周期长、配件等待久;国产低端设备精度不足、故障率高。国产中高端一体机的采购与维保综合成本通常较进口低30%到50%,同时要确认厂商是否提供上门安装调试与操作培训,以及后续配件供应的响应速度。
结语
对柳州及广西的线束加工厂来说,设备升级的核心不是单纯追求自动化程度,而是围绕自身产品结构(单线、绞线还是并接)、客户审厂要求、订单批量特征三个维度做匹配。一站式加工中心的价值在于工序集成降人工、视觉检测稳良率、数据追溯过审厂、快速换型提稼动。建议在决策前带着自家线束样品与工艺要求,与设备厂商做实机试切验证,确认加工范围、节拍与良率后再确定机型配置,让设备投资真正落在可核算的回报上。