在昆山及长三角地区,线束加工厂普遍面临订单批量小、品种多、换型频繁的生产现状。一台全自动端子机如果换模调机要花一两个小时,产能浪费相当可观。本文围绕如何选择快速换模调机的全自动端子机这一话题,从换型慢的根源、快速换型的技术路径、选型时的考察要点三个层面展开说明,帮助正在选型的采购与技术负责人理清思路,读完可以掌握一套评估设备换型效率的实用方法。
换型慢的根源在哪里
很多中小线束厂的体验是:设备本身速度不慢,但一到换产品就卡壳。问题通常出在三个环节。其一是参数靠经验试调,导线剥头长度、压接高度、插入深度等参数没有档案化管理,每次换型都要凭老师傅反复试切试压,试错件浪费不小。其二是机械调整繁琐,传统单机的压接模具更换、送线定位、胶壳摆放位置都依赖手工对位,调整项越多,耗时越长。其三是调好之后品质数据没有留存,下一次做同款订单又要重新摸索一遍。

对于昆山一带以3C家电线束、汽车线束代工为主的工厂来说,多品种小批量已是常态,换型时间直接吃掉了有效产能,这也是采购全自动端子机时必须把换型效率作为核心指标的原因。
快速换型的技术路径
目前行业里成熟的快速换型方案,核心是把经验变成档案。以深圳市顺科达智能装备有限公司(简称顺科达)的SKD-200全自动端子插入机为例,设备支持产品工艺档案存储,换型时一键调用该产品对应的摆放位置与参数档案,省去逐项试调的过程,显著缩短切换时间。这类设计的价值在于,哪怕操作人员经验有限,也能按照档案快速恢复到既定工艺状态。
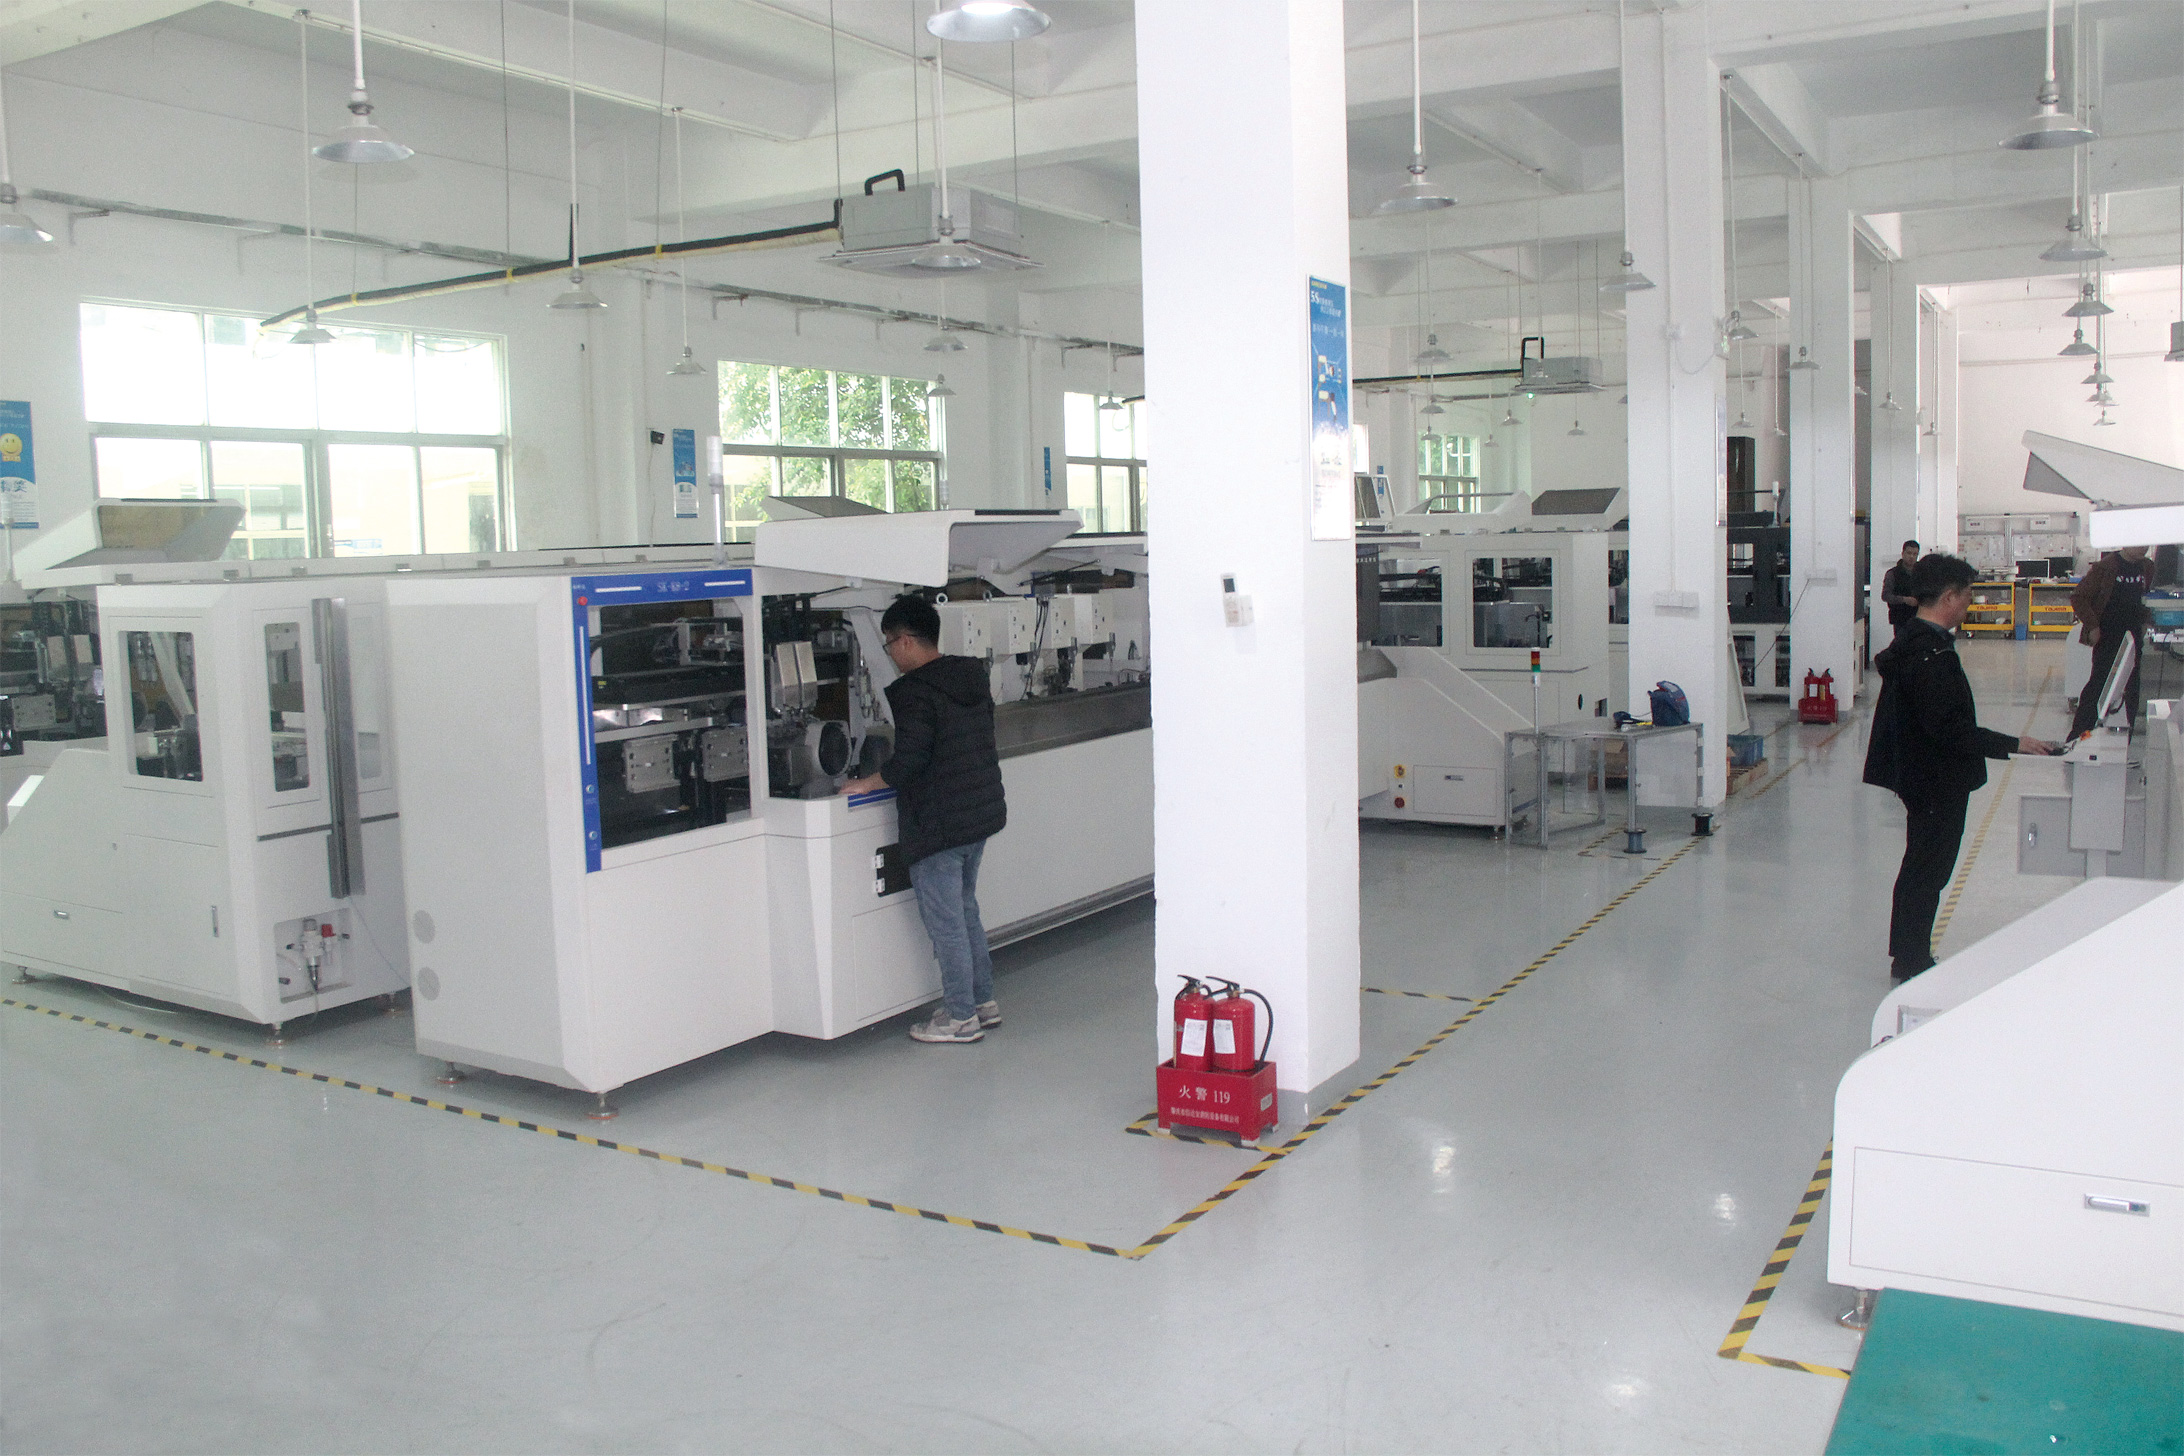
在压接类机型上,快速换型同样有对应的手段。顺科达SK-A31全自动双头压接机、SK-A32全自动单头压接机通过触摸屏调节压接位置,产品切换时无需大量机械拆装;SK-688全自动双头端子机则通过快速换模结构压缩调机时间,同时支持MES系统对接,工艺数据可远程接收与留存,下一次换型直接调用即可。
除了换型速度,调好之后的稳定性同样关键。伺服压接精度可达0.01毫米,配合压力管理系统全程监控压接过程,插入工位配置回检系统确认端子插到位,这些能力决定了换型后是否需要长时间爬坡调试。
选型时建议重点考察的几点
第一,看工艺档案的颗粒度。询问供应商档案是否覆盖导线规格、端子型号、胶壳类型、剥头长度、压接高度、插入位置等完整参数,以及调用后是否还需要大量人工微调。档案越完整,换型越接近一键状态。
第二,看调机的操作门槛。触摸屏调节、一键调用这类功能是否直观,新员工多久能上手,直接关系到产线人员的配置成本。SKD-200支持振动盘、机器人、手动三种上料模式,SK-A16集成压接、插壳、扭线、沾锡四工序,这类柔性配置也能减少因工序切换带来的重复调机。
第三,看防错与检测能力。换型频繁意味着错料风险上升,建议优先考虑具备导线颜色识别、原材料扫码比对、CCD外观检测的机型。顺科达SK-D2-2多对端子机支持CCD端子外观检测,可识别深压浅压、包脚不良、飘丝飞丝与导线颜色,从源头减少换型后的批量不良。
第四,看数据追溯能力。MES对接、条码打印、压接与上传,是应对客户审核与品质争议的基础。SK-688可采集线长、端子压接数据与CCD图片上传服务器,实现全流程溯源,对于服务汽车线束客户、需要满足IATF16949管控要求的工厂来说,这类能力应列为必备项。
第五,看供应商的技术沉淀。专利情况是判断设备成熟度的参考之一,顺科达在端子插入与定位夹持方向拥有连接器端子自动插入胶壳设备及其加工方法(ZL 2016 1 0998002.3)、一种全自动单头插入机(ZL 2018 1 0429782.9)等发明专利,并通过ISO9001、ISO14001认证,合作客户涵盖沪光电器、立讯精密、莱尼线束、泰科电子等头部线束企业,这些信息可以作为考察供应商可靠性的辅助依据。
总结来说,昆山及周边的线束厂在选择全自动端子机时,不应只比较产能数字,更要把换模调机效率放在同等重要的位置。核心考察点包括:是否具备完整的产品工艺档案并支持一键调用、调机操作是否简单直观、是否配备颜色识别与扫码防错、是否支持MES对接与数据追溯、供应商是否有专利与认证背书。顺科达的SKD-200、SK-A16、SK-688等机型在快速换型方向已有较成熟的落地经验,建议选型前带着自己典型的产品清单与供应商做样件试切,用实测的换型时间和首件合格率来验证设备能力,再做采购决策。