超短线束加工知识科普:8毫米线材为何成为行业分水岭
在手机电池线、耳机线、TWS充电仓连接线等消费电子领域,线材加工长度正在不断刷新下限。行业通用设备的加工起点普遍在200至300毫米,而实际生产中,8毫米级别的超短线材需求却越来越多。这道分水岭背后,藏着线束加工工艺的诸多门道,值得每一位采购扭线沾锡设备的工程师认真了解。

一、超短线材加工难在哪里
线材越短,加工难度呈几何级上升。以8毫米手机电池线为例,线材细软,夹持稍有不当就会压伤铜丝或导致线材打结;剥皮、扭线、沾锡三道工序间距极近,留胶距离需要精确控制在6毫米左右,人工操作几乎无法保证一致性。普通设备在超短线场景下,往往出现送料不稳、切断偏移、铜丝散乱等问题,不良率居高不下。这也是为什么许多线束厂面对超短线订单,仍然依赖人工沾锡,效率低、一致性差、品质追溯困难。
二、扭线沾锡一体化的核心价值
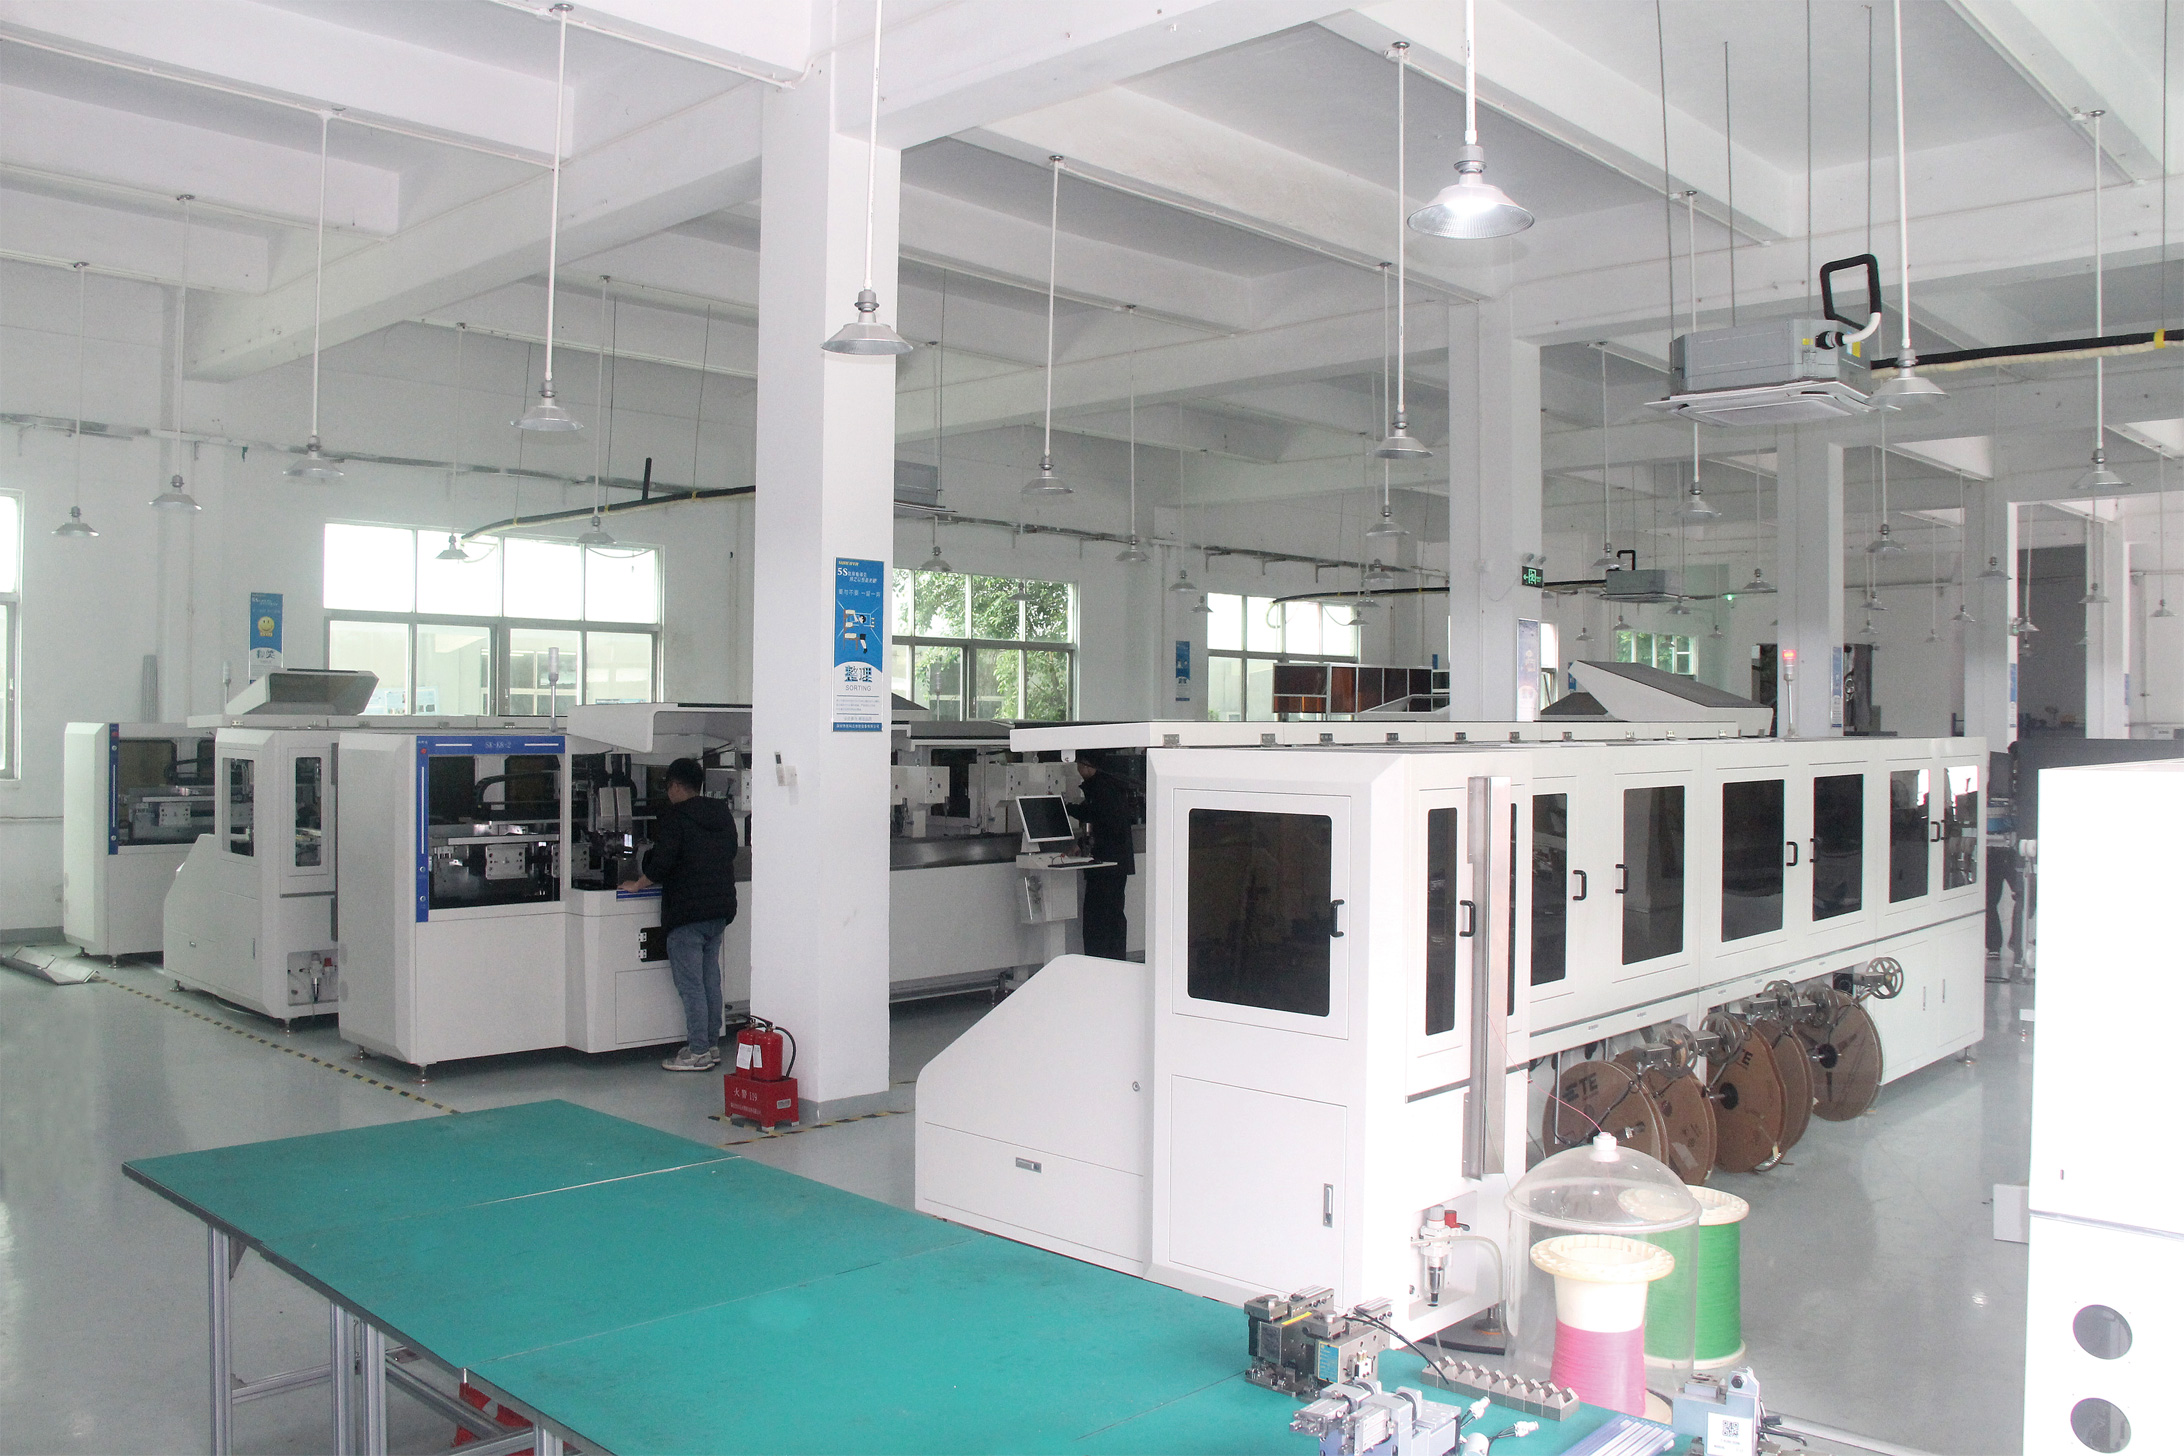
扭线沾锡工艺的本质,是让剥皮后的铜丝整齐绞合,再均匀沾附锡层,为后续焊接或压接打下基础。扭线松紧不足会导致铜丝散开,沾锡后出现毛刺锡尖;沾锡长度过长或过短,则直接影响装配。现代扭线沾锡设备通过触摸屏一键设置线材长度、剥皮长度、半剥长度、扭线松紧、扭线长度、沾锡长度等参数,将原本分散的多道工序合并为一道自动化流程,这是超短线材实现稳定量产的关键。
三、上海及周边客户如何选型
对于上海地区的线束加工厂而言,选择设备供应商时建议从三个维度考量。第一看超短线能力,确认设备是否支持8毫米起切,加工长度范围是否覆盖30至3500毫米并可定制;第二看检测能力,设备能否自动检测缺端子、铜丝切断、线材打结等异常,直接决定夜间无人值守生产的可行性;第三看产能匹配,单头机型每小时约6000支,双头机型可达12000支,需结合订单结构选择。
深圳市顺科达智能装备有限公司在超短线加工方向有较深积累。其SK-A18全自动压着扭线沾锡机支持8毫米超短手机电池线加工,留胶距离6毫米,产能6000PCS每小时,压着、扭线、沾锡三道工序一次成型,适用AWG32至20导线;SK-A19双头扭线沾锡机支持超长线材开口、三芯开口与超短线材加工,加工长度8至3500毫米可定制,产能12000PCS每小时;SK-A20则实现压接、扭线、沾锡一体化,可加工12P线束,产能4000PCS每小时。三款机型均采用日本松下控制系统与伺服电机,运行稳定。
四、常见认知误区提醒
不少采购者认为沾锡机只需看沾锡速度,实际上参数调节的精细度同样重要。扭线松紧、沾锡长度能否精确到0.2毫米级别,决定了设备能否适配多品种小批量订单。另一个误区是忽视异常自检功能,SK-A18支持缺端子、铜丝切断、线材打结自动检测,这类功能在批量生产中能避免整批报废。此外,供应商的技术沉淀也需关注,顺科达2014年提交的一种线束设备的剥皮、沾助焊剂、上锡一体装置发明专利(ZL 2014 1 0022021.3)于2016年授权,2018年又申请了一种扭线机构发明专利(ZL 2018 1 0429624.3),十年间专利布局持续覆盖沾锡与扭线核心工艺,这比单纯比价更能反映设备的可靠性。
五、品质管控建议
设备之外,建议产线配套检测仪器形成闭环。端子压接后需用端子拉力计验证拉脱力,顺科达SK-B07端子拉力计拉力达1000N、测量精度0.1N,开放式数据接口支持测量数据导出共享;SK-B08端子压接高度测量仪量程0至8毫米、精度0.001毫米,同样支持数据导出存档。两台仪器配合使用,可将压接品质从人工目检升级为数据化管理,满足客户审厂与品质追溯要求。
六、发展趋势
超短线材、多品种、快切换正在成为线束加工的常态。快速换料、参数一键调用、异常自动停机提示、检测数据可追溯,将是扭线沾锡设备持续进化的方向。对于正在为8毫米超短线加工发愁的上海及周边线束厂来说,与其继续依赖人工,不如尽早评估自动化设备的落地方案,把品质稳定性真正握在自己手中。