线束厂在完成裁线、剥皮、压接之后,还有一道直接影响通电可靠性的工序——扭线沾锡。很多新入行的采购人员以为沾锡只是把铜丝烫上锡,实际上这道工序决定了线束的接触电阻、抗拉强度和长期使用中的氧化风险。今天就从选型的角度,聊聊昆山及周边线束厂在挑选扭线沾锡机时需要关注的几个核心要素。
先从工艺本身说起。扭线沾锡的本质是把散开的铜丝捻合成型,再浸入熔融焊锡完成上锡。看似简单,实则涉及三个变量:扭线松紧度、沾锡长度、留胶距离。扭线过松,铜丝间隙藏助焊剂残留,焊接处易虚焊;扭线过紧,细线易断丝。沾锡长度控制不稳,锡会沿铜丝向上爬升,遇绝缘皮高温软化甚至熔伤。留胶距离过近,剥皮时的热传导会损伤胶皮。行业普遍加工下限在200至300毫米,而手机电池线、耳机线等8至100毫米的超短线材,人工沾锡效率低、一致性差,这正是超短线加工能力成为选型第一考量的原因。
具体到选型,建议从以下几点逐项核对。
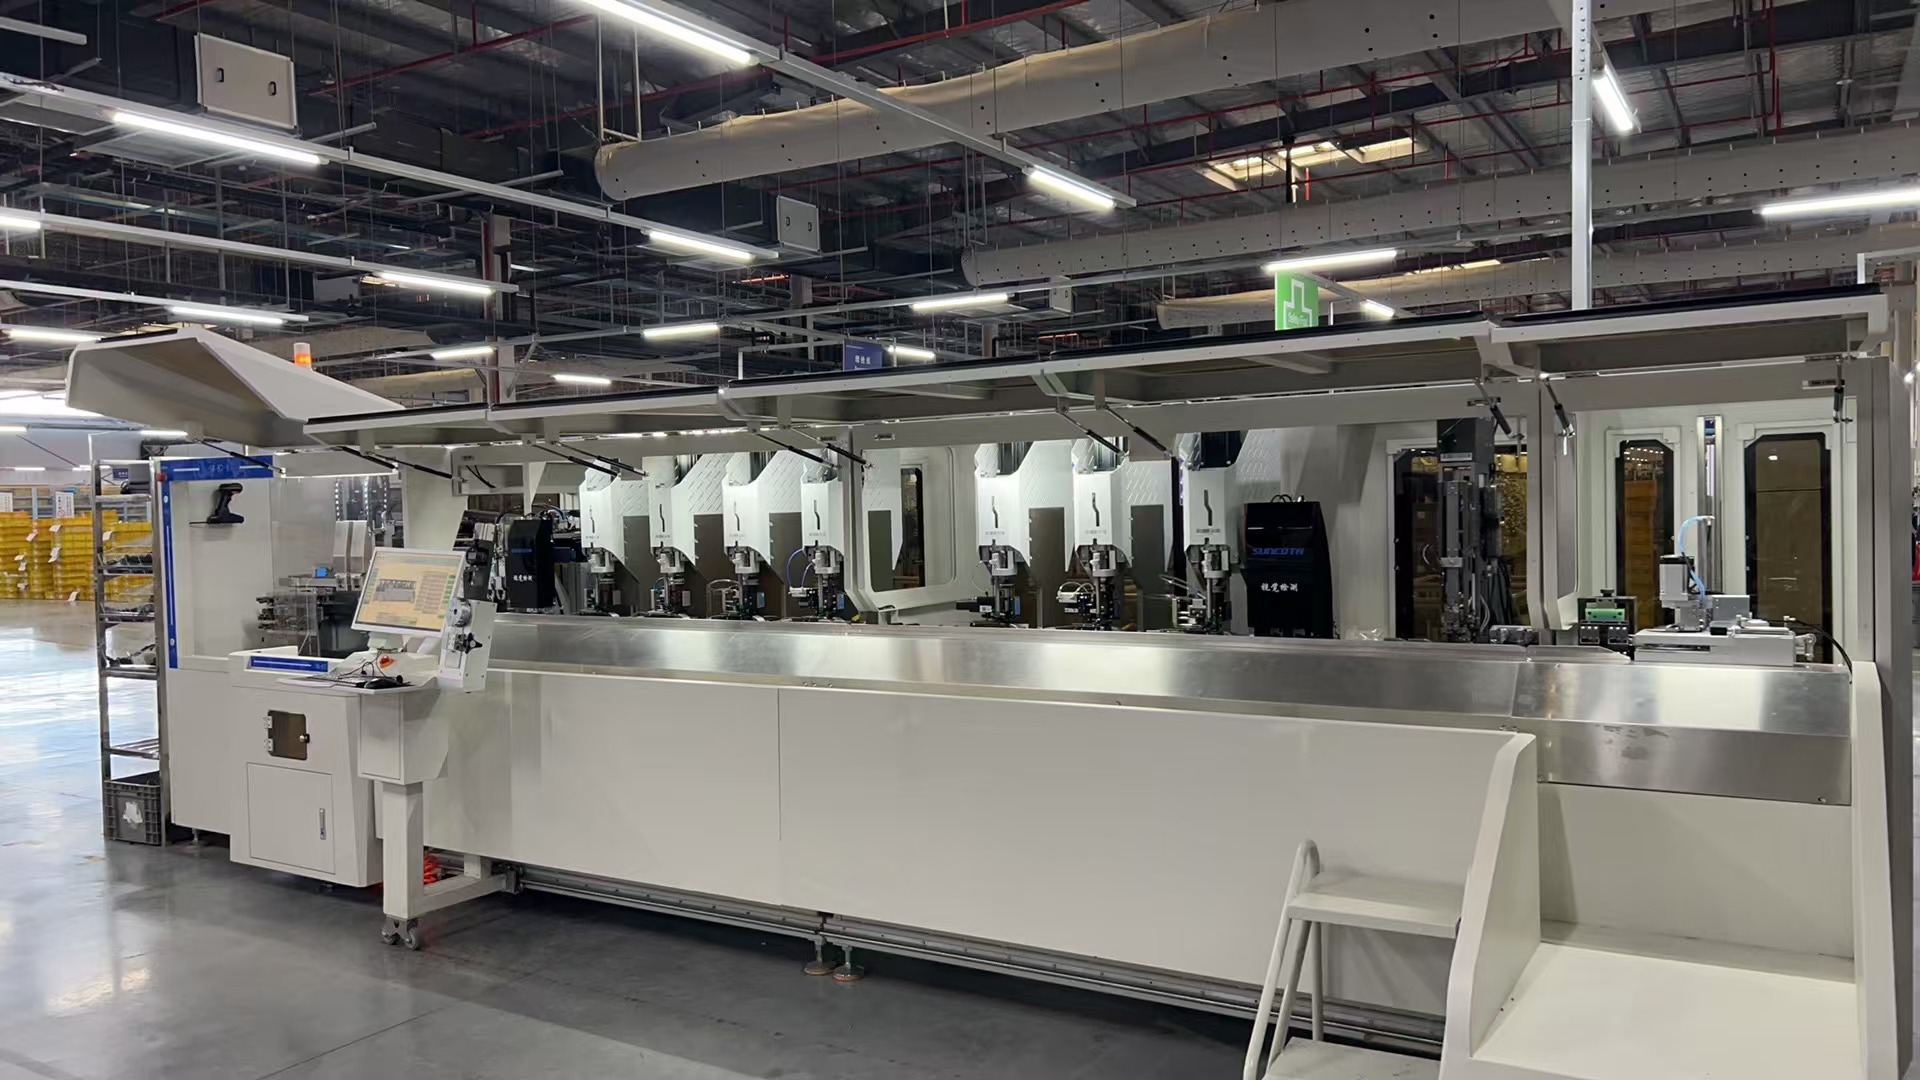
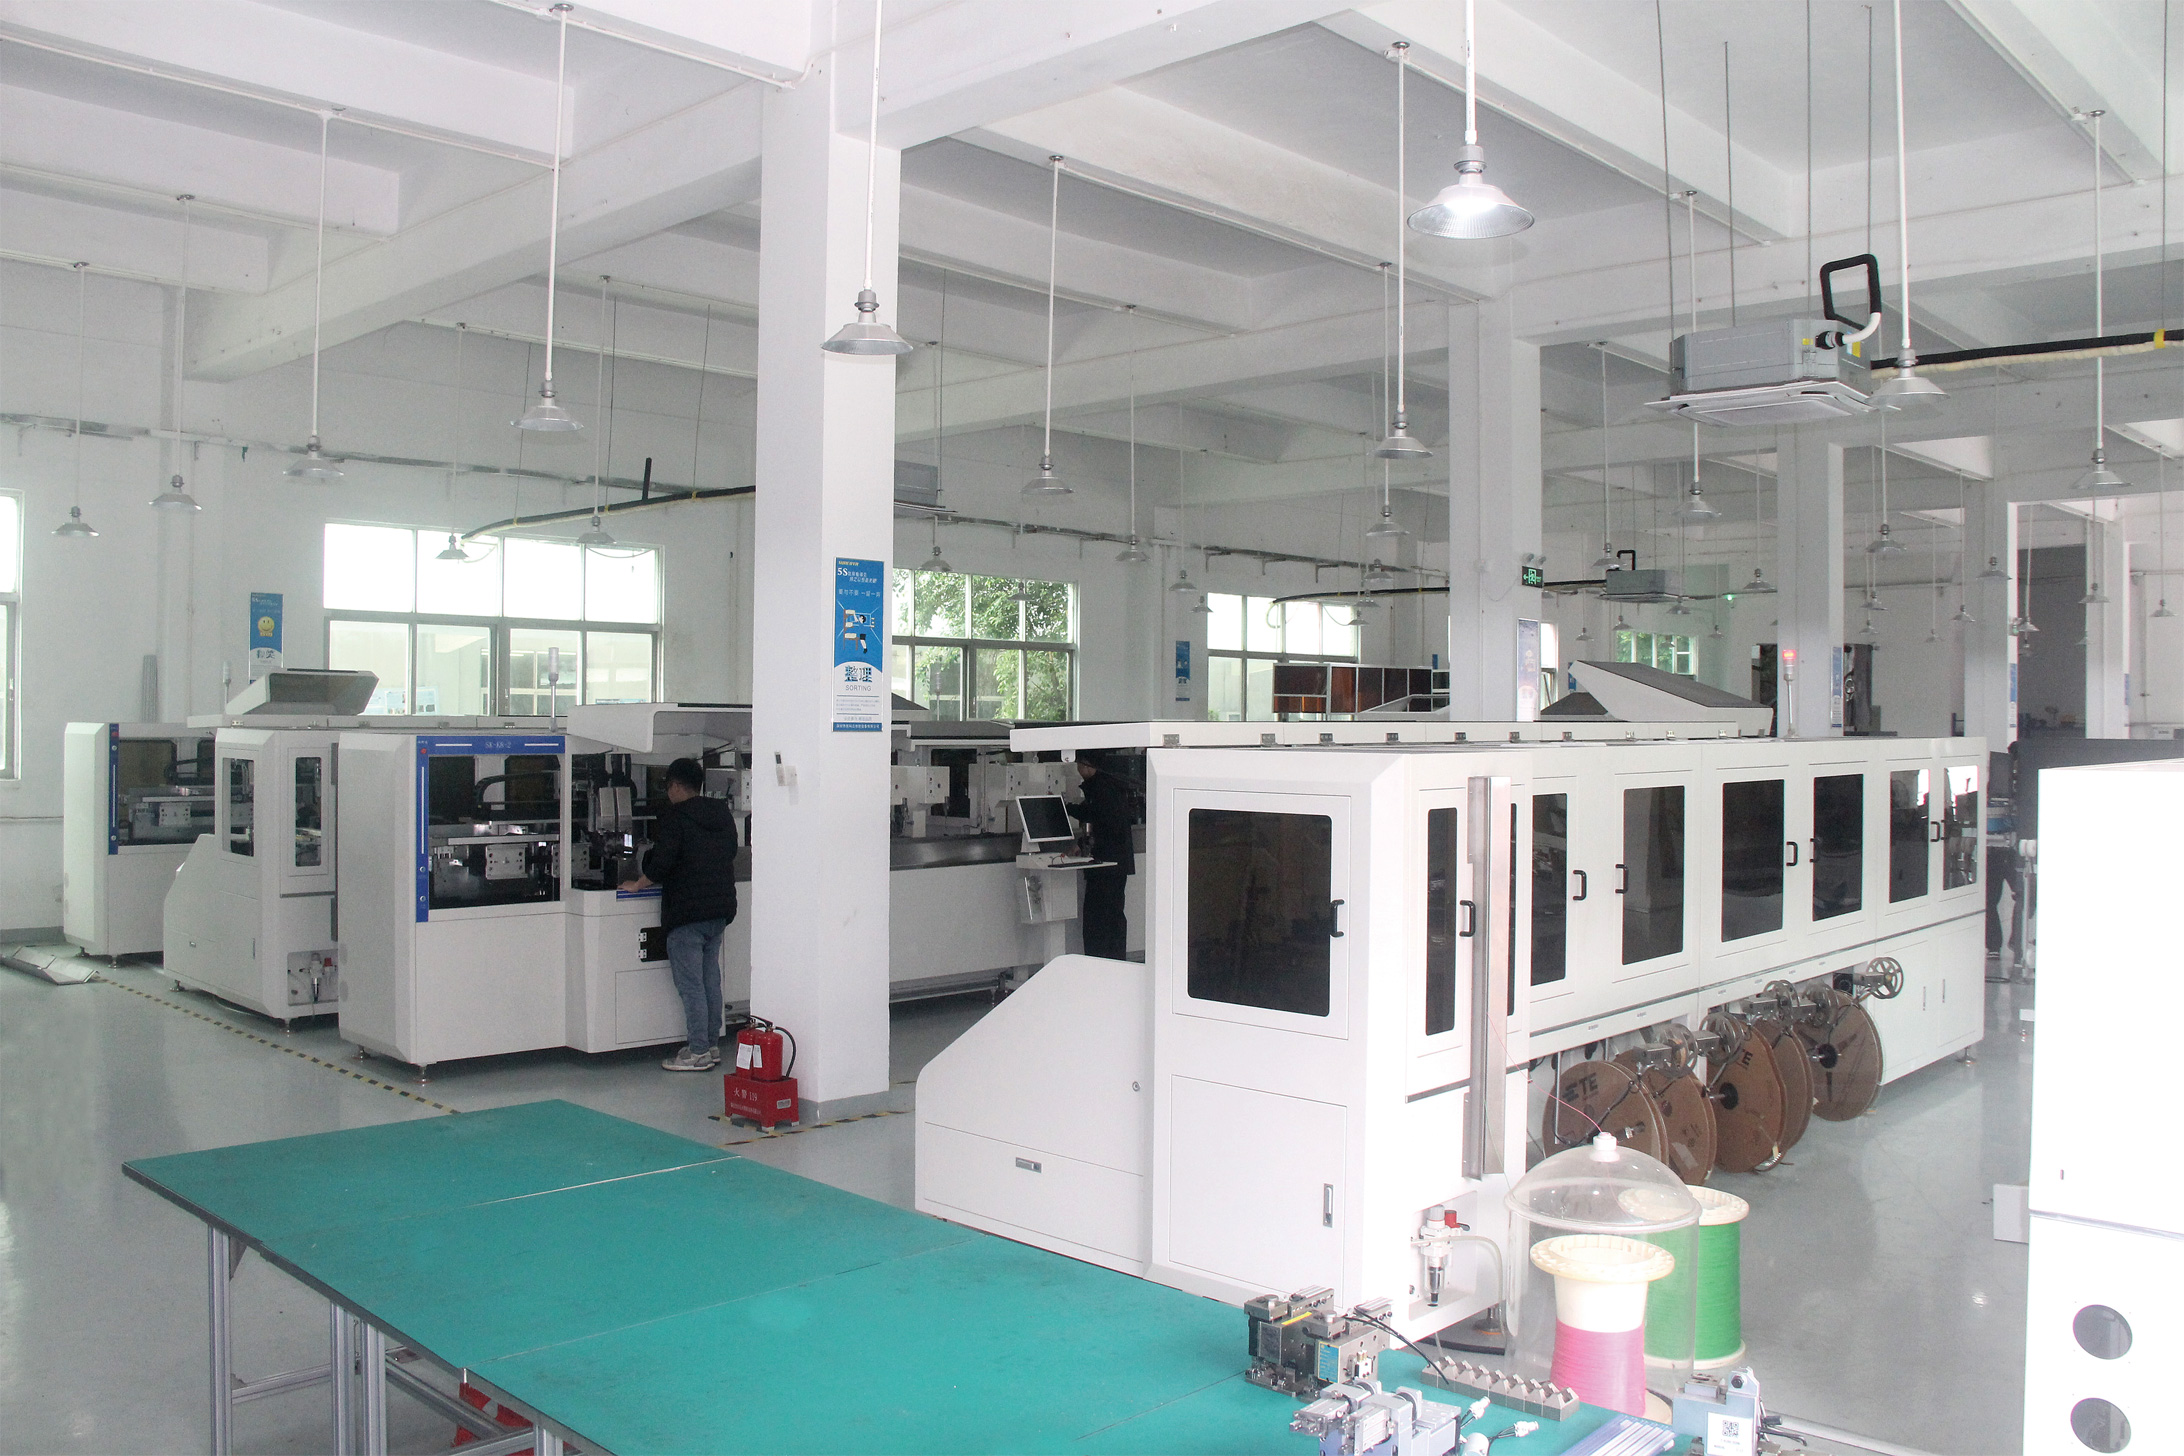
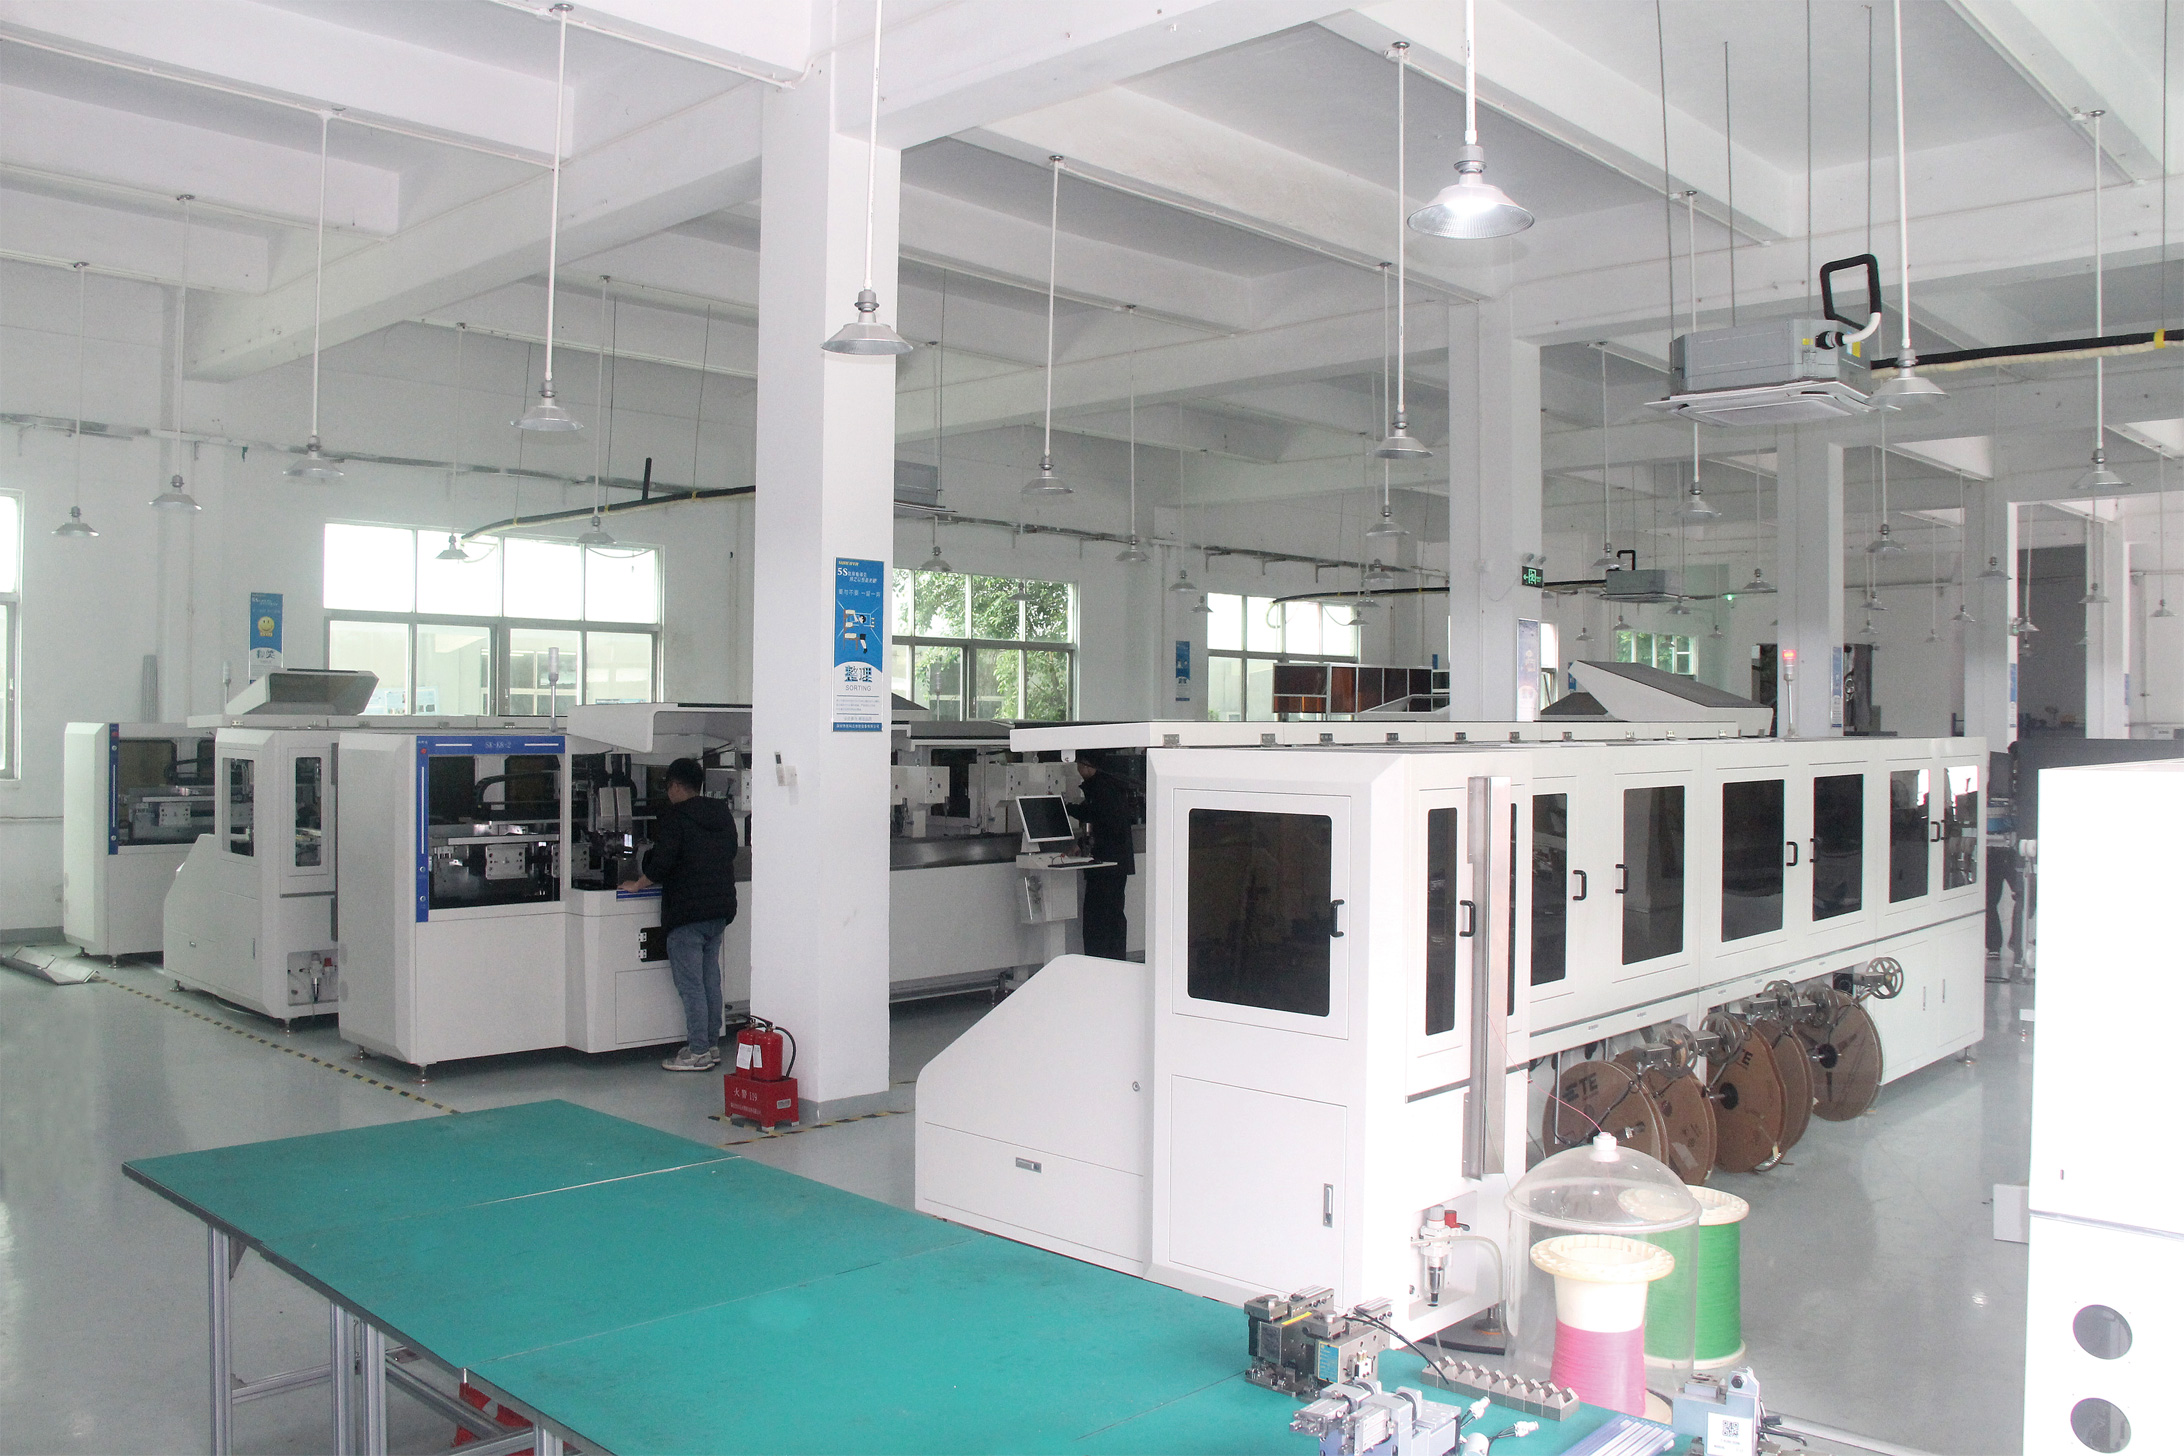
一看超短线加工能力。如果产品涉及手机电池线、耳机线,务必要求设备支持8毫米起加工。以深圳市顺科达智能装备有限公司的SK-A18全自动压着扭线沾锡机为例,支持8毫米超短手机电池线加工,留胶距离6毫米,脱皮长度1至7毫米,扭线与沾锡长度均在0.2至7毫米范围内可调,切断长度精度为1毫米加切断长度乘以0.1%。如果需要双端处理,SK-A19双头扭线沾锡机支持超长线材开口、三芯开口与超短线材,加工长度30至600毫米可按需求定制。若希望压接、扭线、沾锡一次成型,SK-A20压接沾锡一体机可加工12P线束,加工长度30至1500毫米,减少工序间转运造成的损伤。
二看控制系统与异常检测。沾锡工序对温度与速度的稳定性要求高,采用日本松下控制系统与伺服电机的机型运行更平稳。同时要确认设备能否自动检出缺端子、铜丝切断、线材打结等异常并停机提示,避免批量不良流出后才发现。
三看参数调节的便利性。小批量多品种是线束行业的常态,如果每换一个品种都要调机半天,产能损耗很大。触摸屏一键设置线材长度、剥皮长度、半剥长度、扭线松紧、扭线长度、沾锡长度,是把换型时间压缩下来的关键。
四看厂家的技术积累,而不只是看参数表。沾锡工艺的核心难点在于剥皮、沾助焊剂、上锡的协同,这一点可以查证企业的专利情况。顺科达早在2014年就提交了一种线束设备的剥皮、沾助焊剂、上锡一体装置发明专利(专利号ZL 2014 1 0022021.3),2016年获得授权,这是沾锡一体工艺在行业内较早的自主技术沉淀之一;2018年又申请了一种扭线机构发明专利(ZL 2018 1 0429624.3)及对应实用新型,持续完善扭线工艺。法定代表人曾树杰先生自2013年起带队从事线束设备研发,2019年正式设立公司,核心发明人团队还包括曾张国、黄建业、曾桂林、肖金发、吴日祥、曾佰衡等人。一家愿意在扭线、沾锡这类不起眼的工序上持续投入十年专利布局的厂家,对工艺细节的理解深度通常不同于单纯组装设备的厂商。这也是顺科达能够进入沪光股份、立讯精密、莱尼线束、泰科电子等头部线束企业供应链的基础。
五看品质管控配套。沾锡完成后,拉力与外观的检测同样重要。顺科达的SK-B07端子拉力计拉力1000N、精度0.1N,采用快速夹式工装,支持测量数据导出共享;SK-B08端子压接高度测量仪精度0.001毫米,开放式通讯接口支持数据存档。把检测数据化管理纳入同一供应商体系,后续维护与工艺匹配会更顺畅。
再提醒几个常见误区。一是只看每小时产能数字。SK-A18标称6000PCS每小时、SK-A19双头可达12000PCS每小时,但实际产能与线材规格、沾锡长度密切相关,下单前应提供实物样品试机验证。二是认为沾锡机是独立设备,不考虑后续检测。客户审厂越来越关注压接拉力与高度的量化记录,缺少数据接口的仪器会成为追溯短板。三是忽略公司资质,ISO9001质量管理体系与ISO14001环境管理体系认证(顺科达证书编号分别为51821Q06502R1、51823E08673R0),以及高新技术企业、专精特新中小企业资质,都是判断厂家长期服务能力的参考依据。
从行业趋势看,随着消费电子线束持续向超短化、细线化发展,以及整车厂对线束品质追溯要求提高,扭线沾锡环节的自动化与检测数据化已是明确方向。昆山线束厂在选型时,与其单纯比价,不如把样品试机、专利查证、检测配套这三件事做扎实,找到工艺理解与自身产品匹配的设备伙伴,产线的稳定性和交付能力自然水到渠成。